


scio
La Kaŭzoj kaj Plibonigoj de Fendetoj en Dikaj, Grandaj kaj Kompleksaj Fandaĵoj kun Alta Mangana Ŝtalo
Alta mangana ŝtalo ĉefe rilatas al materialo, kiu rapide malmoliĝas sur la surfaco de ŝtalstrukturoj sub grandaj ŝarĝoj kaj havas eluziĝreziston. Ju pli malrapida estas la disvastiĝo de fendo dum ĝia longdaŭra uzo, des pli malalta estas la probableco de sekurecaj akcidentoj. Nuntempe, fandaĵoj el alta mangana ŝtalo estas vaste uzataj en multaj industrioj. Pro la pli granda lineara ŝrumpparametro kaj pli malgranda varmotransiga koeficiento de alta mangana ŝtalo kompare kun karbonŝtalo, dum la solidiĝo kaj varmotraktado de fandaĵoj el alta mangana ŝtalo, alta termika streĉo facile generiĝas pro neegala temperaturdistribuo kaj grandaj temperaturdiferencoj en la fandaĵoj, kaŭzante fendproblemojn. Precipe por kompleksaj fandaĵoj el alta mangana ŝtalo kun dikeco pli ol 120 mm, estas malfacile kontroli la fendproblemon dum produktado.
1. Fenda Analizo de Fandaĵoj de Ŝtalo kun Alta Mangano
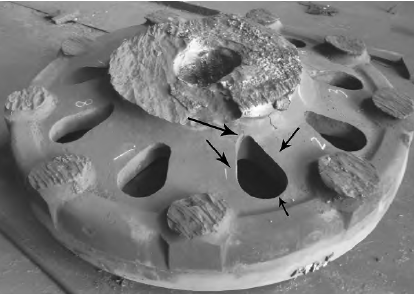
Nuntempe, ekzistas multaj studoj pri la mekanismo de labormalmoliĝo, varmotraktada procezo, kaj fandado de alt-mangana ŝtalo, sed malmultaj pri la fendetproblemo de alt-manganaj ŝtalfandaĵoj. Tamen, dum la uzo de alt-manganaj ŝtalfandaĵoj, diversaj sekurecriskoj ofte renkontiĝas pro fendetproblemoj en la fandaĵoj. Inter ili, la alt-mangana ŝtala gvidrado-fandado, kiel ŝlosila parto de la elektra fosmaŝino de elkavatoro, ĝia kvalito kaj grandeco influos la postan uzon de la ekipaĵo. Pro la kompleksa strukturo de la alt-mangana ŝtala gvidrado-fandado kaj la maksimuma murdikeco de 142mm, la kontrolo de fendetproblemoj dum produktado ne estas ideala. Dum la produktado de kompleksaj dikaj alt-manganaj ŝtalfandaĵoj, post la antaŭtraktado de la fandaĵoj per radiografia testa teknologio, oni trovis, ke ekzistis fendetoj de malsamaj grandecoj ambaŭflanke de la du truoj kaj la arkpozicio. La fakta longo de la plej multaj fendetoj estis 25mm, kaj kelkaj estis ĉirkaŭ 50mm, kiel montrite en Figuro 1, kio influis la servodaŭron kaj rendimentan rapidecon de alt-manganaj ŝtalfandaĵoj. Tial, dum la frua diagnoza periodo, necesas analizi kaj studi la kaŭzojn de fendetiĝo en fandaĵoj kun alta mangana enhavo.
2. Eksperimentaj Materialoj kaj Metodoj
2.1 Eksperimentaj Materialoj
Dum la esplorperiodo de ĉi tiu studo, la ĉefa esplormaterialo estis la fandado el alt-mangana ŝtalo ZG100Mn13. Post fandado en elektra forno, vakua rafinado estis efektivigita por kontroli la oksigenan enhavon en la ŝtala akvo kaj la oksidiĝan tendencon de alojelementoj. Poste, specimenoj estis prenitaj el la fanditaj testblokoj, kaj post kemia analizo, detala tabelo de kemia konsisto estis akirita, kiel montrite en Tabelo 1. Laŭ la provizaĵoj de la nacia normo GB/T 5680—2023 "Aŭstenita Mangana Ŝtalo-Fandaĵoj", la kemia konsisto de la fandaĵoj estis klasifikita.
2.2 Testo-Metodoj
Por fari detalan inspektadon de fenditaj specimenoj de fandaĵoj kun alta mangana ŝtalo, necesas uzi PT-tinkturon sur la surfaco de la fandaĵoj por precize montri la lokon kaj direkton de la surfacaj fendetoj. Poste, 20mm×25mm×20mm fendprovaĵo estas tranĉita ĉe la fendloko. Se estas kompleta fendo sur la surfaco de la fandaĵo, la grandeco de la fendprovaĵo devas esti konvene alĝustigita, kutime ene de la intervalo de 30mm×30mm×20mm. Post polurado de la provaĵo, ĝi estas mergita en 4%-a nitratacida alkohola solvaĵo dum 6 sekundoj, poste elprenita kaj metita sub la lenson de optika mikroskopo aŭ alia skana ekipaĵo por observi la mikrostrukturon kaj fendkondiĉojn de la fandaĵo, kaj por analizi kaj determini la kaŭzojn de fendformado detale.
3 Analizo de la Kaŭzoj de Fendetoj en Fandaĵoj kun Alta Mangana Ŝtalo
3.1 Materialaj kaj Metalurgiaj Faktoroj
Laŭ la testaj kaj detektaj laboroj, la nejusta kontrolo de kemia konsisto estas la ĉefa faktoro kaŭzanta fendetojn en fandaĵoj kun alta mangana ŝtalo. Kiam la kemia konsisto estas nejusta, la funkciado de alta mangana ŝtalo malboniĝas, kondukante al evidentaj fendetoj sur la surfaco de la fandaĵo. En nunaj analizoj, kiam la karbona kaj fosfora enhavo en alta mangana ŝtalo superas la normon, la risko de laŭgrada fendetformiĝo pliiĝas. Troa karbona enhavo, post varmotraktado, kondukas al la precipitaĵo de karbidoj ĉe la grenlimoj, pliigante la riskon de fendetiĝoj ĉe la grenlimoj kaj estante grava faktoro kaŭzanta fendetojn en fandaĵoj kun alta mangana ŝtalo. Krome, kiam la fosfora enhavo en la materialo pliiĝas, ĝi facile kondukas al la formado de fragilaj fosforaj eŭtektikoj, reduktante la forton kaj durecon de la grenlimoj kaj malaltigante la ĝeneralan funkciadon de la ŝtalfandado. Plie, dum la metalurgia procezo de fandaĵoj kun alta mangana ŝtalo, ekzistantaj difektoj ankaŭ estas ŝlosilaj faktoroj, kiuj influas la materialan funkciadon. Difektoj kiel ŝrumpiĝaj kavaĵoj, gastruoj kaj ŝlak-inkluzivaĵoj dum metalurgio kreas streskoncentriĝajn punktojn en la materialo, kiuj emas fendiĝi sub eksteraj fortoj. Krome, se la enhavo de FeO kaj MnO en la fandita ŝtalo superas 2%, ĝi plue plimalbonigas la fragilecon de la grenlimoj kaj pliigas la probablecon de materiala fendado sub streĉo.
3.2 Difektoj en la gisado
Dum la produktado de fandaĵoj el alta mangana ŝtalo, se la fanda temperaturo ne estas ĝustatempe kontrolata, ĝi povas facile influi la kvaliton de la fandaĵoj. Se la fanda temperaturo estas tro alta dum la fandado, la solidiĝa tempo post la fandado plilongiĝos, rezultante en kruda kristala strukturo, kiu ne nur influas la ĝeneralan rendimenton de la fandado, sed ankaŭ pliigas la termikan streĉon de la posta fandado, plue plimalbonigante la fendproblemon. Male, se la fanda temperaturo estas tro malalta, la fluideco de la fandita metalo malfortiĝas, malfaciligante certigi la plenigan efikon de la muldilo, kaj dum solidiĝo, ĝi povas kaŭzi malvarmajn fermojn aŭ nesufiĉan nutradon, grave influante la integrecon kaj densecon de la fandado. Krome, en esplorado, oni trovis, ke neegala malvarmiĝo post la fandado kaj nesufiĉa ŝrumpiĝa aldonaĵo ankaŭ povas kaŭzi fendetojn en dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo. Ĝenerale, la malvarmiĝa tempo de dikaj partoj de fandaĵoj el alta mangana ŝtalo estas pli longa, dum la malvarmiĝa rapido de maldikmuraj areoj estas pli mallonga. Pro la dikecodiferenco, la temperaturdiferenco dum malvarmiĝo estas tro granda, kaj la streĉkoncentriĝo estas pli evidenta, kondukante al laŭgrada deformado aŭ fendado de alta mangana ŝtalo. Sub la influo de la ŝrumpiĝa aldonaĵo de la muldilo, la malhelpo dum solidiĝa kuntiriĝo pliigas la streĉon, tiel pliigante la riskon de fendetiĝoj de la fandado. Krome, leviloj, kiuj estas uzataj por nutri la ŝrumpiĝajn kavaĵojn formitajn dum la solidiĝo de fandaĵoj, se ili havas nejustajn projektajn problemojn, kiel ekzemple diametron malpli ol 1.5 ĝis 2 fojojn la dikeco de la varma punkto, aŭ se ili estas tranĉitaj je malaltaj temperaturoj, certe kondukos al nesufiĉa nutra efiko de la levilo, iom post iom rezultante en nesufiĉa loka nutrado kaj kaŭzante severan streĉkoncentriĝon. En severaj kazoj, ĝi eĉ povas konduki al la skrapado de la fandado.
3.3 Difektoj en la varmotraktada procezo
Nuntempe, dum la produktado de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, nesufiĉa varmigrapideco kaj tentempo estas oftaj problemoj en la varmotraktado kaj estas la ĉefaj faktoroj kaŭzantaj fendetojn en fandaĵoj el alta mangana ŝtalo. Dum varmotraktado, se la efektiva varmigrapideco estas tro rapida aŭ la fandaĵoj ne estas antaŭvarmigitaj ĝuste kaj ĝustatempe, tio kondukos al granda temperaturdiferenco inter la interno kaj la ekstero de la fandaĵoj post la antaŭtraktado, rezultante en koncentrita termika streĉo. Tio ne nur influas la stabilecon kaj mekanikajn ecojn de fandaĵoj el alta mangana ŝtalo, sed ankaŭ kaŭzas kvalitajn difektojn kiel ekzemple fendetojn. Krome, pro la alta karbona enhavo en la materialo dum varmotraktado, granda kvanto da karbidoj estos produktita, kio estas damaĝa al la kvalito de fandaĵoj el alta mangana ŝtalo. Ĉar karbidoj estas malmolaj laŭ teksturo, se ili ne estas kontrolitaj dum varmotraktado, tio certe kondukos al malpliiĝo de la dureco de la grenlima strukturo, pliigos la riskon de fendetoj de la fandaĵo, kaj reduktos la ampleksan rendimenton de la fandaĵo, kaŭzante gravan damaĝon al posta prilaborado kaj uzo.
3.4 Neakceptebla Dezajna Strukturo
Dum la struktura projektado de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, pro faktoroj kiel troaj diferencoj en la mura dikeco, tro malgrandaj radiusoj de la fileo en transiraj areoj, aŭ subitaj ŝanĝoj en la transversaj sekcoj de la strukturo, la problemo de streĉa koncentriĝo en fandaĵoj el alta mangana ŝtalo estas sufiĉe evidenta, rezultante en malpliiĝo de la fina produktadkvalito. Stresa koncentriĝo estas ofta malutila problemo en struktura mekaniko. Kiam fandaĵa strukturo havas problemon de streĉa koncentriĝo, ĝi ofte kondukas al tio, ke la strukturo portas troajn ŝarĝojn kaj trofruan difekton. Kiam la diferenco en la mura dikeco estas tro granda, la streĉa distribuo en la maldikaj kaj dikaj areoj de la fandaĵo el alta mangana ŝtalo ne estas uniforma, kaj la maldikaj areoj ofte bezonas porti pli da streĉo, kondukante al plasta deformado aŭ frakturo. Samtempe, se la radiusoj de la fileo en la transiraj areoj estas tro malgrandaj, la streĉo en la transiraj areoj kontinue pliiĝos dum la uzo de la fandaĵo, kaj la loka streĉo superos la mezan stresan akcepteblan nivelon de la fandaĵo, tiel kaŭzante fendeton. Krome, dum la nuna struktura projektado de fandaĵoj kun alta mangana ŝtalo, la generado de "+"-formaj strukturoj ankaŭ povas kaŭzi streĉkoncentriĝon, kondukante al tio, ke fandaĵoj kun alta mangana ŝtalo restas en tre streĉita stato dum longa tempo, kaj ili estas emaj al laciĝdamaĝo aŭ fragila rompiĝo dum uzo.
4 Plibonigaj Mezuroj por Fendetoj en Fandaĵoj kun Alta Mangana Ŝtalo
4.1 Optimigo de Kemia Konsisto de Fandaĵoj kun Alta Mangana Ŝtalo
Unue, por efike kontroli la fendetproblemon de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, la kemia konsisto povas esti optimumigita dum fandado. Per strikta kontrolado de la enhavo de karbono, sulfuro kaj fosforo, la dureco de fandaĵoj el alta mangana ŝtalo povas esti plibonigita, tiel reduktante la okazon de fendetoj. Krome, laŭ la uzpostuloj de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, la enhavo de karbonaj elementoj devas esti kontrolita por kontroli la malmolecon de la fandaĵoj kaj eviti troan internan streĉon en la fanda strukturo, tiel reduktante la riskon de fendetformiĝo. Due, dum la fandado de fandaĵoj el alta mangana ŝtalo, rafinadaj teknikoj kiel vakua sengasigado kaj kulera rafinado povas esti adoptitaj por efike forigi karbonon, sulfuron kaj fosforon el la materialo. Se la enhavo de sulfuro kaj fosforo en la materialo estas tro alta, ĝi grave reduktos la durecon de fandaĵoj el alta mangana ŝtalo kaj pliigos la probablecon de fendetformiĝo. Fine, karbono estas la ĉefa aloja elemento en alta mangana ŝtalo kaj havas gravan efikon al plibonigo de la malmoleco kaj dureco de la fandaĵoj. Por certigi la uzefikon de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, la efektiva enhavo de karbonaj elementoj devas esti kontrolata laŭ la uzmedio kaj rendimentaj postuloj de la fandaĵoj, tiel plibonigante la ekvilibron inter malmoleco kaj tenebleco de fandaĵoj el alta mangana ŝtalo kaj plifortigante ilian kvaliton kaj rendimenton.
4.2 Plibonigo de la fandada procezo de fandaĵoj kun alta mangana ŝtalo
Efika plibonigo de la dimensioj kaj murodikeco de fandaĵoj el alta mangana ŝtalo kaj strikta kontrolado de la efektiva verŝa temperaturo dum verŝado povas certigi unuforman varmodisradiadon dum la solidiĝo de la fandaĵoj. Pro la malebena loka varmodisradiado de strukturoj el alta mangana ŝtalo, ĝi povas konduki al troaj internaj temperaturdiferencoj kaj streĉkoncentriĝo. Tial, preciza kontrolo de la verŝa temperaturo povas certigi la unuforman malvarmigan efikon de la fandaĵoj dum solidiĝo kaj varmodisradiado, tiel plibonigante la kvaliton de fandproduktado. Samtempe, dum la malvarmiga periodo, necesas ĝustatempe kontroli la malvarmigan rapidon kaj la ŝrumpiĝon de la muldilo. Per kontrolado de la tipo, flurapido kaj temperaturo de la malvarmiga medio, la kontrola efiko de la malvarmiga rapido povas esti plibonigita. Dume, plibonigoj devus esti faritaj al la muldila materialo kaj projektaj metodoj por plibonigi la liberan ŝrumpiĝan kapablon de la fandaĵoj dum malvarmiĝo, tiel efike reduktante la internan streĉon kaj fendetformadon de la fandaĵoj. Koncerne la dezajnon de la verŝa sistemo, optimumigante la aranĝon kaj dimensiojn de la verŝa sistemo, oni povas plibonigi la fluecon de la fandita metalo, certigante, ke la fandita metalo fluas glate kaj egale en la muldilan kavaĵon, evitante streskoncentriĝon kaŭzitan de loka trovarmiĝo, kaj plibonigante la plenigan kapaciton de la fandita metalo. Tio ankaŭ povas ĝustatempe plibonigi la mikrostrukturon de la fandaĵoj, atingante plenan plibonigon de la mekanikaj ecoj de fandaĵoj kun alta mangana ŝtalo.
4.3 Plibonigi la Varmotraktadan Procezon
Dum la varmotraktado de fandaĵoj el alta mangana ŝtalo, la materialaj ecoj kaj la dimensioj de la fandaĵoj estas la ĉefaj faktoroj, kiuj influas la efikon de la varmotraktado. Tial, dum varmotraktado, necesas science kaj racie kontroli la malvarmigan temperaturon kaj la varmigrapidecon. Dum la malvarmiga procezo de la fandaĵoj, teknikistoj devas certigi la unuforman varmodisradian efikon de la interna strukturo por eviti problemojn kaŭzitajn de malegala varmodisradiado. Samtempe, kontrolu la hardigan procezon kaj ĝustatempe alĝustigu la hardigan temperaturon, tempon kaj atmosferajn parametrojn por certigi, ke la fandaĵoj povas plene liberigi la internan streĉon dum hardado, plibonigi la fortecon kaj stabilecon de la fandaĵoj, tiel evitante deformadajn aŭ aranĝajn problemojn de la fandaĵoj dum posta uzo, plue plibonigante la ampleksajn mekanikajn ecojn kaj aplikeblecon de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, kaj reduktante sekurecajn problemojn kaŭzitajn de fendetformado en fandaĵoj el alta mangana ŝtalo.
Krome, nuntempe, akvorezista traktado kaj malvarmiga traktado estas la ĉefaj uzataj varmotraktadaj teknologioj. Dum akvorezista traktado, dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo devas esti tenataj je 650 °C por certigi ekvilibron inter internaj kaj eksteraj temperaturdiferencoj de la fandaĵoj. Poste, la temperaturo estas levita al la bezonata temperaturo por akvorezista traktado. Dum la malvarmiga procezo, kiam dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo estas malvarmigitaj, oni devas eviti perfortan malvarmigon. Ŝprucmalvarmigo aŭ etapigitaj malvarmigaj metodoj povas esti uzataj.
4.4 Veldado kaj Ripara Teknologio
Dum la fabrikado de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, velda teknologio havas rektan efikon sur la kvaliton de la fandaĵoj. Tial, antaŭ veldado, la fenda areo devas esti plene purigita por certigi la forigon de malpuraĵoj, kiuj povas influi la veldan kvaliton, kaj certigi la kvaliton de la fandita veldado. Dum veldado, la forto kaj fidindeco de la veldita junto devas esti analizitaj por pli bone certigi la postan uzefikon de la fandaĵoj. Nuntempe, por certigi la kvaliton de veldado, malalt-varmaj eniraj veldaj metodoj devas esti uzataj, kiel ekzemple mana arka veldado. Dum mana arka veldado, la varmogenerado dum veldado povas esti kontrolita por redukti malmoliĝon kaj deformadon kaŭzitajn de velda varmo, tiel certigante la mekanikajn ecojn kaj korodreziston de la velditaj juntoj de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo. Post kiam la veldado estas finita, neniu varmotraktado estas necesa. La intertavola temperaturo devas esti kontrolita por eviti la efikon sur la kvaliton de la veldita junto pro varmoakumuliĝo. Per la kontrolo de velda kaj ripara teknologio, la kvalitproblemoj de la velditaj juntoj povas esti plu plibonigitaj, plibonigante la rendimenton kaj kvaliton de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo.
5 Konkludo
La fendetoj en dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo estas la neevitebla rezulto de la kombinitaj efikoj de materialo, procezo kaj strukturo. Por pli bone plibonigi la produktadan efikon de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, necesas racie plibonigi la kemian konsiston dum la produktada periodo, optimumigi la fandan procezon, plifortigi la efikon de varmotraktada procezo, kontinue plibonigi la produktadkvaliton de fandaĵoj, plue kontroli la fendetojn de dikaj kaj kompleksaj fandaĵoj el alta mangana ŝtalo, plibonigi la mekanikajn ecojn de la fandaĵoj dum uzo, kaj antaŭenigi la progreson kaj disvolviĝon de rilataj industrioj.

