


scio
La Kaŭzoj kaj Kontraŭrimedoj de Trovarmiĝo en Varmotraktado
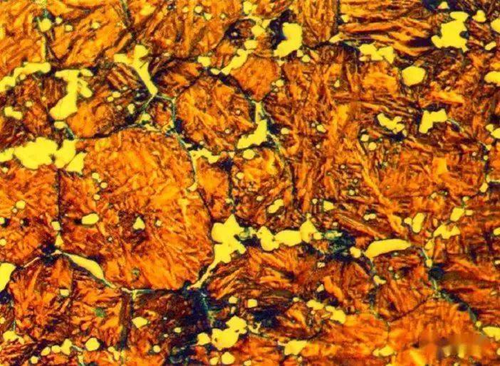
Trobruliĝo dum varmotraktado rilatas al la fenomeno, kie la temperaturo dum la varmotraktado estas tro alta, superante la fandopunkton de la malalt-fandanta eŭtekta fazo en la alojo, kaŭzante partan fandadon de la alojo, rezultante en surfacaj noduloj kaj la apero de refanditaj fazoj en la interna strukturo. Trobruliĝo estas grava varmotraktado-eraro. Post kiam ĝi estas grave trobruliĝinta, ĝi ne povas esti riparita kaj povas nur esti skrapita.
Por plibonigi la forton de la alojo, la temperaturo de la solva traktado devas esti plialta. Kiam la temperaturo alproksimiĝas al la eŭtektika temperaturo de la alojo kun malalta fandopunkto, pro malpreciza temperaturkontrolo, la alojtemperaturo povas fariĝi tro alta. Mallonga periodo de troa temperaturo ĝenerale ne kaŭzas severan trobruliĝon. Ĉe severa trobruliĝo, la alojsurfaco evoluigos nodetojn, dum en malpli severaj kazoj, la surfaco povas montri neniun ŝanĝon, sed la metalografia strukturo montros rektajn grenlimojn, sferajn fazpartiklojn kaj aliajn fenomenojn. Trobruliĝo ĉefe influas la plilongiĝon de la alojo. Se la mekanikaj ecoj, precipe la plilongiĝo, plenumas la normojn eĉ kun eta trobruliĝo, la alojo ne bezonas esti skrapita. En fakta produktado, por malhelpi trobruliĝon, la jenaj mezuroj povas esti prenitaj.
1. Elektu akcepteblan varmigrapidecon por eviti troan varmigrapidecon kaj lokan trovarmiĝon.
2. Adoptu segmentitan hejtadmetodon.
3. Regule kalibru la temperaturon en la hejta zono de la forno.
4. Regule kalibru la instrumentojn por certigi precizan temperaturkontrolon.
5. Optimumigu la dezajnon de la forno por certigi racian aranĝon de la hejtelementoj, evitante temperaturgradientojn aŭ varmajn punktojn, tiel reduktante la eblecon de loka trovarmiĝo.
6. Efektivigu striktan sistemon por registri kaj spuriĝeblecon de procezaj parametroj, konservante datumojn pri temperaturkurboj post ĉiu varmotraktado por analizi eblajn riskojn de trobruliĝo kaj kontinue plibonigi la funkciadon.
7. Faru konsistotestojn sur alojmaterialoj antaŭ ol ili estas stokitaj en la magazeno por certigi, ke la enhavo de malalt-fandopunktaj elementoj plenumas la normojn, reduktante la probablecon de trobruliĝo de la fonto.
8. Kombini komputilajn simuladteknikojn, kiel ekzemple finia elementa analizo (FEA), por antaŭdiri la temperaturdistribuon dum la varmigprocezo kaj ĝustigi la procezon anticipe por eviti kritikajn temperaturzonojn.
Krome, funkciigistoj devus ricevi regulan profesian trejnadon por plibonigi sian kapablon identigi signojn de trobruliĝo, kiel ekzemple rapide taksi organizajn anomaliojn per metalografia analizo, certigante ĝustatempan intervenon en la frua stadio de eta trobruliĝo. Prizorgado kaj prizorgado de varmotraktada ekipaĵo ankaŭ ne devus esti preteratentitaj, inkluzive de purigado de karbonaj deponejoj en la forno kaj anstataŭigado de maljuniĝantaj komponantoj, por konservi stabilan varmokonduktan rendimenton. Per ĉi tiuj ampleksaj mezuroj, ne nur trobruliĝo povas esti efike preventata, sed ankaŭ la ĝenerala produktadefikeco kaj stabileco de la produktokvalito povas esti plibonigitaj.

