


scio
Solvoj al Specialaj Problemoj de Grandaj Duktilaj Feraj Fandadoj
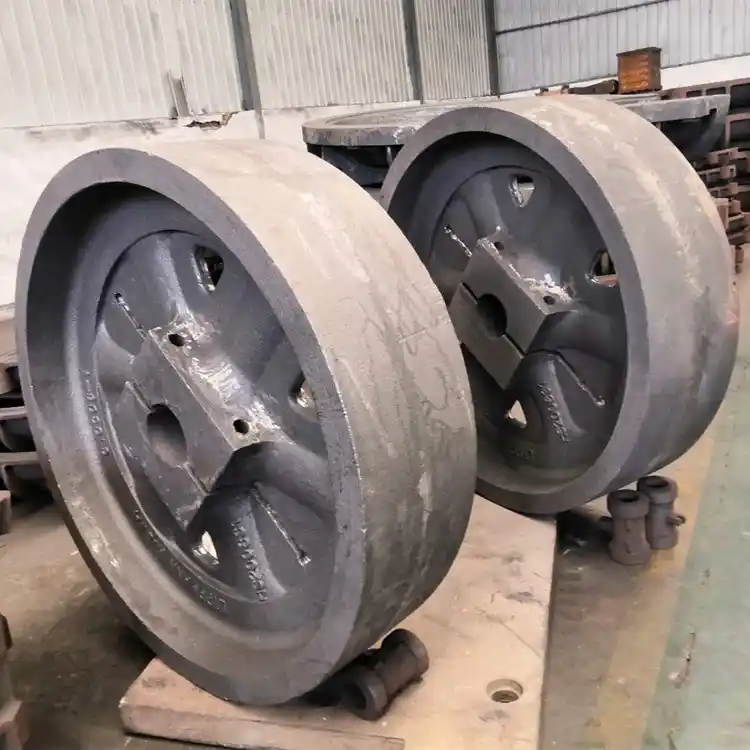
Ekzistas multaj tipoj de grandaj fandaĵoj el duktila fero, kiel ekzemple grandaj blokoj de dizelmotoroj, grandaj radnaboj, grandaj finkovriloj de pilmueliloj, malvarmigaj muroj de altfornoj, grandaj kadroj de ŝtalaj lamenmueliloj, grandaj ŝablonoj de injektaj muldmaŝinoj, grandaj ujoj de turbinaj lagroj, naboj kaj bazoj de ventoturbinoj, kaj tankoj por nukleaj rubaĵoj, ktp. Aldone al plenumo de la mekanikaj ecoj specifitaj en la normoj, ĉi tiuj komponantoj ankaŭ havas kelkajn specialajn postulojn pri funkciado, kiel ekzemple rezisteco al malalt-temperaturaj fraŭdoj por fandaĵoj el venta energio kaj multaj pliaj specialaj akceptonormoj por tankoj por nukleaj rubaĵoj, ktp. Tial, dum produktado de ĉi tiuj fandaĵoj, oni devas antaŭdetale pripensi ilin.
1) La unua konsidero estas kiel akiri solidajn, densajn kaj dimensie kvalifikitajn fandaĵojn.
La teknika procezo por produkti grandajn fandaĵojn el duktila fero estas baze la sama kiel tiu por fandaĵoj el griza fero. Nur malgrandaj modifoj necesas rilate al la elekto de ŝrumpa aldonaĵo kaj la dezajno de sablujo, konsiderante la karakterizaĵojn de duktila fero.
2) Due, koresponda laboro devus esti farita rilate al la komunaj karakterizaĵoj de grandaj fanditaj pecoj el duktila fero.
La komunaj karakterizaĵoj de grandaj fandaĵoj el duktila fero estas, ke ili estas aparte pezaj, plej multaj postulas feritan matricon, kaj iliaj mekanikaj ecoj devas plenumi la normajn datumojn. Iafoje, aldonaj postuloj kiel ekzemple malalt-temperatura fraprezisto ankaŭ estas truditaj.
1. Specialaj problemoj en la produktado de grandaj fandaĵoj el duktila fero
Pro la malrapida malvarmiĝrapideco de grandaj fandaĵoj el duktila fero, la eŭtektika solidiĝperiodo povas daŭri plurajn horojn, dum kiuj la ĉefa mikrostrukturo de la duktila fero devas formiĝi. Rezulte, aperis serio da problemoj specifaj por grand-sekcia duktila fero aŭ grandaj fandaĵoj el duktila fero: malalta nombro da nodoj, granda diametro de nodoj, misprezento de nodoj, flosado de grafito, apartigo de la kemia konsisto, intergrajnaj karbidoj kaj dika grafito. Ĉi tiuj problemoj estas delonge agnoskitaj, kvankam la formiĝmekanismoj ankoraŭ ne estas plene komprenitaj, komencaj solvoj al specifaj aferoj estis evoluigitaj.
Alia grava demando estas kiel plenumi kaj trakti la postulojn por malalt-temperatura frak-rezisteco? La koincido kuŝas en la fakto, ke la direktoj kaj rimedoj por solvi ĉi tiujn du ĉefajn problemojn estas plejparte la samaj.
2. Metodoj por Solvi Specialajn Problemojn de Grandaj Duktilaj Feraj Fandaĵoj
1) Intensigante Malvarmiĝon por Akceli Solidiĝon
Ekzistas du ĝenerale akceptitaj klarigoj por la formado de fragmentita grafito: unu estas la fragmentiĝo de sfera grafito; la alia estas la redukto de la stabileco de la aŭstenita ŝelo pro termika fluo aŭ la apartigo de certaj alojelementoj, precipe Ce kaj La, kio kondukas al ŝanĝo en la kreskopadrono de grafitaj sferoj. Sendepende de kiu teorio aŭ klarigo estas ĝusta, estas certe, ke longa eŭtektika solidiĝtempo (t.e., malrapida malvarmiĝo) estas la rekta kaj objektiva faktoro por la formado de fragmentita grafito. Tial, ĉiu metodo, kiu povas mallongigi la solidiĝtempon, povas efike malhelpi la aperon de fragmentita grafito.
Iuj literaturoj ankaŭ atentigas, ke ekzistas kritika malvarmiĝrapideco por la misprezento de grafitaj sferoj (0.8 ℃ /min) [1]. Grafita misprezento estas kelkfoje subita procezo. Tial, akceli malvarmiĝon, mallongigi la solidiĝtempon, precipe la eŭtektikan solidiĝtempon, kaj provi mallongigi la eŭtektikan solidiĝfazon al ene de 2 horoj povas havi signifan efikon. Ekzistas multaj rimedoj ĉirkaŭ ĉi tiu principo: devigita malvarmigo; sablokovrado sur metalaj muldiloj; uzado de malvarmigiloj, ktp.
Malvarmigiloj havas altan varmokonduktivecon kaj fortan varmoakuman kapaciton, kaj estas vaste agnoskitaj kiel potenca aplikebla rimedo. La varmokonduktiveco de grafito estas pli alta ol tiu de sablo-kovritaj malvarmigiloj (45 W/m •℃ kaj 17 W/m •℃ respektive), sed ĝia varmoakuma kapacito estas pli malgranda ol tiu de malvarmigiloj. Se kondiĉoj de deviga malvarmigo estas haveblaj, la uzo de grafito estas pli taŭga. Por grandaj aŭ ekstra grandaj muldeblaj feraj fandaĵoj, deviga malvarmigo restas potenca rimedo. Ĝenerale, aera malvarmigo, nebula malvarmigo aŭ akvaj malvarmigaj aparatoj povas esti uzataj, kaj eĉ likva nitrogena malvarmigo povas esti adoptita por akceli la solidiĝan rapidon de la fandaĵo. Datumoj montras, ke dum la solidiĝo de 20-tuna klaso muldebla fera fandaĵo el eluzita fuelujo, la varmotransiga efiko estas jena: la metala muldilo absorbas 58% de la varmo, grafito- kaj sablaj muldiloj (kernaj partoj) absorbas 3.5%, sablaj muldiloj kaj aliaj aparatoj absorbas 3.5%, kaj akva malvarmigo konduktas 3.5%. Videblas, ke la metala muldilo povas kondukti pli ol 50% de la varmo de la fandita peco, dum la kerna parto konduktas tre malmulte da varmo. Evidente, deviga malvarmigo estas necesa.
2) Plibonigante Procezan Teknologion
(1) Zorge Selekti Krudmaterialojn
Por produkti altkvalitajn grandajn fandaĵojn el duktila fero, valoras zorge elekti la fornmaterialojn. La nombro de interferantaj elementoj en la krudmaterialoj estu kiel eble plej malalta, precipe atentante la fonton de krudfero, la tipon de rubŝtalo, kaj la elekton de karbonaj aldonaĵoj.
(2) Dezajno de Kemia Kunmetaĵo
CE ne estu tro alta (4.2% ĝis 4.3%). Se w(C) estas elektita kiel 3.6% ĝis 3.7%, w(Si) devas esti reduktita al 1.8% ĝis 2.0%; krome, w(Mn) < 0.3%, kaj w(P) kaj w(S) ankaŭ estu strikte limigitaj. Krom en specialaj kazoj, ĝenerale neniu alojaĵo estas uzata, do rubŝtalo devas esti strikte elektita.
Malalta w(Si) estas nepra, alie fragmentiĝos grafito, kaj la malalt-temperatura funkciado eble ne plenumos la postulojn. La problemo kuŝas en la bezono teni w(Si) malalta, evitante la malavantaĝojn kaŭzitajn de malalta w(Si). La konsisto de 100-tuna klaso de eluzita brulaĵujo en Japanio estas: w(C) 3.6%, w(Si) 2.01%, w(Mn) 0.27%, w(P) 0.025%, w(S) 0.004%, w(Ni) 0.78%, w(Mg) 0.065%.
(3) Elektante Duoblan Fandadon
Duobla fandado povas plene utiligi la fortan nuklean kapablon de kupolfandita fero kaj la altan termikan efikecon de elektraj fornoj. La fandita fero devas esti verŝita je alta temperaturo, kaj sulfuro povas esti forigita se la kondiĉoj permesas. La tempo en la elektra forno ne estu tro longa. La sferoidiga temperaturo estu determinita laŭ la situacio, nek tro alta nek tro malalta. La aŭtoro sugestas, ke por grand-dimensiaj partoj, la injekta metodo ne estu uzata por sferoidiga traktado pro la longa prilabora tempo. Almenaŭ la kovra metodo estu adoptita, kaj la speciala metodo aŭ dratnutra metodo estas preferata. La dratnutrado estu farita ĉe fiksa loko, kaj eĉ la nutrado de inokula drato povas esti konsiderata. La sferoidiga agento ne estu la ofte uzata. Estas pli bone uzi miksaĵon de pezaj raraj teroj kaj malpezaj raraj teroj sferoidiga agentoj. Se la injekta metodo estas adoptita, la sferoidiga agento enhavu 6% p(Mg) kaj 1.0% ĝis 1.5% p(RE); se la krudfero estas relative pura, 0.5% ĝis 1.0% w(RE)₂ ankaŭ estas akcepteblaj. Se oni uzas la dratnutran metodon, oni povas uzi sferoidigilon kun alta w(Mg)₂-enhavo, sed la w(RE)₂ devus esti malalta, kaj oni povas aldoni malgrandan kvanton da Ca.
La verŝa temperaturo estu taŭga (1300 ĝis 1350 ℃ ), ne tro alta, alie la ŝrumpado de la likvaĵo estos tro granda. Estas konsilinde uzi disigitan internan pordegon por mezrapida verŝado kaj uzi alt-rigidecan muldilon kiel eble plej multe por plene utiligi la ekspansion dum grafitiĝo por memkompensi duktan feron, reduktante la ŝarĝon sur la leviloj kaj certigante la internan densecon de la fandaĵoj.
(4) Atentu la problemojn pri inokulado
Inokulado estas unu el la plej gravaj teknologiaj rimedoj. Nur solvante ĉi tiun problemon oni povas garantii kaj malaltan w(Si)-enhavon kaj neniun problemon, kaj ankaŭ la malalt-temperaturan funkciadon. La problemo de inokulado estas esence la elekto de inokulaj agentoj kaj inokulaj metodoj. Oni povas elekti inokulajn agentojn kun longa inokula efiko, kiel ekzemple Ba-entenantaj agentoj (Sr-entenantaj agentoj estas pli efikaj por griza gisfero kaj havas pli malaltan Ca-enhavon), grafito-entenantaj inokulaj agentoj, aŭ taŭga kvanto de RESiFe povas esti miksita en la inokulan agenton.
Nuntempe, multaj entreprenoj havas siajn proprajn memfaritajn inokulajn agentojn, kaj mi supozas, ke ili ĉiuj sekvas ĉi tiun principon. Resumante, inokulado "devus esti prokrastita kaj tuja", ne nur la efiko estas bona, sed la dozo ankaŭ povas esti multe reduktita. La malnova metodo de kovrado dum traktado havas malbonan efikon, sed la w(Si)-enhavo estas reduktita. La nuna problemo estas atingi kaj malaltan w(Si)-enhavon kaj bonan efikon, kaj la sola solvo estas ŝanĝi la metodon. Faktoj pruvis, ke aw(Si)-enhavo de 2.0% povas esti atingita. La signo de sukceso estas, ke la grafito devus esti malgranda kaj multnombra. Ju pli malgranda ĝi estas, des pli multe estos, des pli alta la sferoidiga rapideco, des malpli da libera cementito, kaj des pli malpeza la segregacio. Por grandaj partoj, se la grafitsferoj povas atingi 200/mm2 aŭ pli, kun grandeco de 5 ĝis 6 gradoj, la sferoidiga rapideco kaj feritenhavo nature ne estos problemo. Mallonge, batalu kontraŭ grafito, strebu al malgranda kaj multnombra grafito, kaj la ĉefa rimedo estas per inokula traktado. Kun malalta enhavo de w(Si) kaj sen libera cementito, la plastikeco kaj rezisto al frakasado je ĉambra temperaturo kaj malalta temperaturo estos facile superitaj. Por grandaj fandaĵoj, estas facile efektivigi grandan blokan inokuladon en la verŝtason kaj meti inokulan blokon en la kurilon, sed la ŝlosilo estas havi la ĝustan koncepton.
(5) Utiligo de alojoj kaj oligoelementoj
Inter la alojelementoj, kiujn oni povas konsideri por uzo en ekstra-grandaj duktilaj feraj fandaĵoj, nur Ni havas unikan rolon. El teknika perspektivo, w(Ni) < 1% estas utila, sed ĉu uzi ĝin aŭ ne devus esti determinita surbaze de specifaj cirkonstancoj kaj ekonomiaj konsideroj.
La spurelementoj, kiuj havas maturan aplikan sperton en grandaj fandaĵoj, estas Bi kaj Sb. Oni kredas, ke aldoni w(Bi)₂ je 0.008% ĝis 0.010% kaj konservi la proporcion aw(RE)/w(Bi)₂ de 1.4 ĝis 1.5 estas utila por pliigi la nombron de sferoj kaj redukti la riskon de fragmentita grafito. Sb ankaŭ povas esti uzata en dikaj kaj grandaj partoj. Kelkaj homoj pensas, ke ĝi pliigos la kvanton de perlito, sed aliaj uzis ĝin en ferita duktila fero, eble pro la kvanto. Uzi 50 ppm ne devus esti problemo. Profesoro Zhou Jiyang iam atentigis, ke uzi w(Sb)₂ je 0.005% ĝis 0.007% ankaŭ povas subpremi la malutilajn efikojn kiam estas troa kvanto de Ti kaj RE en la fandita fero [2]. Kvankam la industrio ne atingis konsenton pri la rolo kaj mekanismo de aldono de Bi kaj Sb, ekzistas konsento pri la aldono de Ni.
(6) La antaŭtraktada efiko estas decida
Antaŭtraktado de la originala likvaĵo de duktila fero per grafitiga antaŭtrakta agento antaŭ sferoidigo havas pozitivan efikon al plibonigo kaj stabiligo de la kvalito de fandaĵoj [3]. La metodo estas jena:
Post alĝustigo de la konsisto (antaŭtraktado pliigos w(C) je 0.2%) → sensulfurigo → verŝu reen en la elektran fornon → aldonu 0.2% ĝis 0.25% de la antaŭtraktada agento kiam restas 1/4 de la volumeno → iomete pliigu la temperaturon al 1470 ĝis 1480 ℃ post verŝado reen en la elektran fornon → sferoidiga traktado → inokulada traktado (Ultraseed povas esti uzata) → verŝante.
(7) La uzo de kontraŭŝrumpiĝa agento QKS
La inventinto kredas, ke ekzistas 1 μm granda fremda inkluzivaĵo en la centro de la sferoida grafito, formante duobla-tavolan kernon; la interna tavolo estas MgS kaj CaS (0.5 μm ), kaj la ekstera tavolo estas MgO, SiO kaj silikato. Tial, la inventinto aldonis certan kvanton da O kaj S al la inokulaĵo, por ke ili povu kombiniĝi kun la metalaj elementoj en la inokulaĵo por produkti pli da sulfidoj kaj oksidoj, tiel formante pli da grafitaj kernoj. Ĉi tio kondukis al la disvolviĝo de silicio-fera inokulaĵo enhavanta Ca, Ce, S kaj O. Ĉi tiu inokulaĵo povas signife pliigi la nombron de grafitaj sferoj, kaj ĝi precipitas en la pli posta stadio de kristaliĝo. La grafita ekspansio en la pli posta stadio povas efike kontraŭagi la ŝrumpiĝan porecon en la pli posta stadio de solidiĝo. Precipe por la ŝrumpiĝa poreco en lokaj varmaj punktoj, ĝi estas pli efika [4]. Eksperimentoj montras, ke por ŝtupaj testblokoj de 5 ĝis 40 mm, la nombro de grafitsferoj malpliiĝas de 300/mm² ĝis 150/mm² kiam oni uzas SrSiFe; dum uzado de la agento Ca-Ce-OS, la nombro de grafitsferoj ne estas influita de la murdikeco. La samo validas kompare kun BaSiFe kaj 75SiFe. La ŝrumpiĝaj difektoj ĉe la varmaj punktoj de la transversaj testblokoj montras, ke ekzistas ŝrumpiĝaj kavaĵoj ĉe la varmaj punktoj de la transversa sekco kiam oni uzas Ba kaj Sr-inokulaĵojn, sed ne estas ŝrumpiĝaj kavaĵoj kiam oni uzas la agenton Ca-Ce-OS.
La teamo Vigor havas pli ol 20 jarojn da sperto en produktado de fanditaj elementoj el neoksidebla ŝtalo kaj la fortika provizoĉeno de diversaj traktadoj. Se ni povas helpi vin pri io ajn aŭ se vi volas disvolvi partojn, bonvolu kontakti nin ĉe info@castings-forging.om

