


scio
Optimigo de la Gisada Procezo por Integra Gisita Ŝtala Aksoo-Loĝejo
Responde al la ŝrumpiĝa kavaĵdifekto en la bosaĵo de la integra aksooŝirmilo kaj la deformiĝo en iuj areoj de la fandado, la fanda procezo estis optimumigita. La integra aksooŝirmilo estis modelita en 3D uzante la programaron Creo, kaj la fanda procezo estis simulita per numera simuladprogramaro. La simuladrezultoj reflektis la lokojn de ŝrumpiĝaj kavaĵdifektoj kaj porecaj difektoj en la fandado. Surbaze de la antaŭaj provaj produktadorezultoj, la originala procezplano estis optimumigita. Per la simuladrezultoj kaj la prova produktado de specimenoj, la optimumigita plano efike reduktis la ŝrumpiĝajn kavaĵdifektojn kaj deformiĝon ekster toleremo, kaj plibonigis la produktan kvalifikoftecon.
La integra aksookorpo estas ĉefe aplikata al la ŝarĝoportantaj aksoj de specialaj veturiloj kaj estas unu el la kernaj komponantoj de la aksosistemo. Ĝiaj laborkondiĉoj inkluzivas altajn altitudojn, salajn kaj alkalajn regionojn, dezertojn kaj aliajn multterenaj kaj multlatitudajn regionojn. Sub plena ŝarĝo, ĝi devas elteni fortajn ŝarĝojn. Por certa tipo de integra aksookorpo el gisita ŝtalo, pro la izolitaj varmaj punktoj ĉe la subtenaj kaj aliaj partoj, estas malfacile akiri densan strukturon, kio influas la mekanikajn ecojn de la integra gisita aksookorpo kaj ne plenumas la postulojn de la fandita uzado.
Ĉi tiu tipo de integra aksooĉelo estas farita el materialo ZG40Mn. La strukturo de la fandita peco estas montrita en Figuro 1, kun dimensioj proksimume 2160mm × 400mm × 314mm, mura dikeco varianta de 15mm ĝis 25mm, kaj la pezo de la fandita peco estas ĉirkaŭ 300kg.
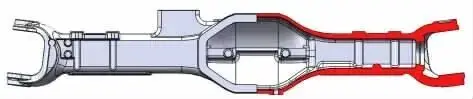
Figuro 1 Skemo de la tridimensia modelo de la fandado
-------------------------------------------------- ---------------
1. Origina Proceza Plano kaj Analizo
Figuro 2 montras la originalan planon de la fandada procezo por la integra aksooenfermaĵo. Ĉi tiu plano uzas natrian silikatan sablan teknologion kun du-skatola fandada procezo. La surfaco de la sabla muldilo kaj kerno estas kovritaj per alkoholbazita farbo dufoje. φ70mm levilo estas metita super la aksoujo, kaj 230mm×75mm ovala interna levilo estas metita super la subteno de la aksookorpo. Du φ120mm×200mm streĉiloj estas metitaj ĉe la finoj de la aksoujo por la stiraj artikaj aperturoj. Truoj pli malgrandaj ol φ30mm ne estas fanditaj. Ĉi tiu fandado uzas konvencian sistemon de verŝado de malsupre supren, kun la ŝpruco kaj internaj pordegoj situantaj sur la disiga surfaco. La proporcio de transversa sekco de la verŝa sistemo estas ∑A_dosierujo:∑A_sprue:∑A_gate = 1.0:2.0:1.4. Ĉiuj ĉi tiuj agordoj favoras la nutradon kaj solidiĝon de la fandado.
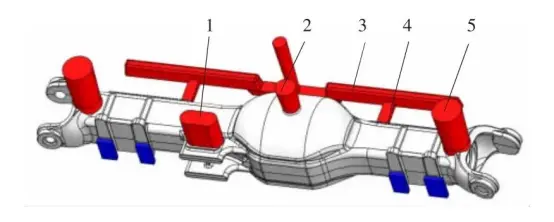
Figuro 2 Originala Proceza Plano de Muldado
-------------------------------------------------- ---------------
2. Problemoj kaj Analizo
Simulado de la originala procezo kaj kombinaĵo kun la fakta produktado rivelis la jenajn problemojn rilate al la originala procezplano:
1) Post borado de la fandaĵoj produktitaj per la originala procezo ĉe la konveksa platformo de la flankmura tubo, oni trovis kelkajn ŝrumpiĝajn kavaĵojn en la truoj. Kiel montrite en Figuro 3, izolitaj likvafazaj zonoj ekzistis en la subteno de la ponta loĝejo kiam la solida frakcio estis super 75%, kio tre verŝajne kaŭzis difektojn. Post borado de la provaj produktaĵoj surloke, oni konfirmis, ke ekzistis kelkaj negravaj ŝrumpiĝaj kavaĵoj kaj porecaj difektoj en la subtena parto.
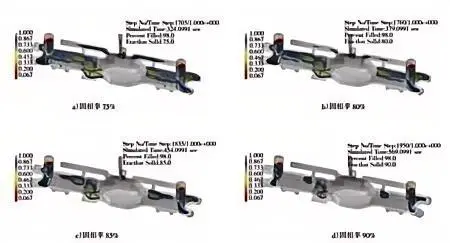
Figuro 3 Rezultoj de solidiĝa simulado de la originala procezskemo
-------------------------------------------------- ---------------
2) Ekzistas difektoj en la puŝostango-subteno. Kiel montrite en Figuro 3, pro la pozicio de la levilo 1, la fundo de la puŝostango-subteno de la fandita peco ne povas esti plenigita ĝuste. Post borado, oni trovis, ke ekzistas kelkaj ŝrumpiĝaj kavaĵdifektoj.
3) Pro tio, ke la longo de la fandado mem estas proksimume 2160 mm kaj la originala dezajno de la fandada procezsistemo por la rekta traira pordego, dum la prilaborado, kelkaj el la aksooenfermaĵoj havis ekstertolerecan deformiĝon kaj estis neprilaboreblaj.
La simuladaj rezultoj montras, ke: Ĉar la pontpakaĵo de la aksoujo estas relative maldika kaj unue solidiĝas, la tubmuroj ambaŭflanke de la aksoujo sinsekve solidiĝas. Kiam la solida frakcio atingas 75% ĝis 90%, izolitaj likvaj zonoj aperas en la partoj montritaj en Figuro 4, kaj ĉi tiuj izolitaj likvaj zonoj sinsekve aperas ene de la fandita materialo. La leviloj ne povas provizi efikan nutradon, kio facile kondukas al ŝrumpiĝaj kavaĵoj aŭ porecaj difektoj en ĉi tiuj areoj post solidiĝo.
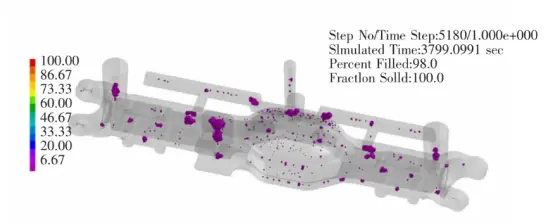
Figuro 4 Ŝrumpada kavaĵo kaj poreca kriterio de la originala procezplano
-------------------------------------------------- ---------------
3. Mezuroj kaj Rezultoj por Plibonigo de Procezoj
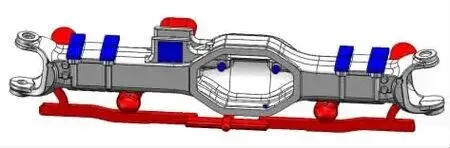
Responde al la ŝrumpiĝaj kavaĵoj kaj porecaj difektoj, kiuj okazis en la subtenaj aŭ bosaj areoj dum la simuladaj rezultoj kaj prova produktado, la ekzistantaj dimensioj de la levilo estis adaptitaj laŭe, kaj eksteraj malvarmigiloj estis uzitaj por reguligi la temperaturkampon ĉirkaŭ la fandado. Por la deformado de iuj fandaĵoj, kelkaj el la horizontalaj glitŝnuroj estis ŝanĝitaj al zigzaga formo por redukti la efikon de la pordega sistemo sur la ŝrumpiĝa deformado de la fandado, kiel montrite en Figuro 5:
Figuro 5 Plibonigita Skemo de la Gisada Procezo
-------------------------------------------------- ---------------
1) Pligrandigu la ŝtuparon n-ro 1 en Figuro 2 ĝis 230mm × 90mm × 150mm por plibonigi la nutrokapaciton de la ŝtuparo.
2) Aldonu du flankajn levilojn kun grandeco de φ 100mm × 250mm al la koridoro n-ro 4 kaj la flanka estro de la fandado en Figuro 2 por pliigi la nutrokapaciton de la leviloj al la varmaj punktoj de la fandado.
3) Pliigu la nombron de internaj pordegoj de la koridoro n-ro 4 en Figuro 2 ĝis 4, kaj ŝanĝu la transversan koridoron n-ro 3 al zigzaga formo por redukti la deformadan tendencon de la maldika fandado.
4) Aldonu plurajn eksterajn malvarmigojn al la flankaj bosaĵoj de la aksoujo por ĝustigi la temperaturkampon de la fandado kaj pliigi la malvarmigan efikon sur la dikaj kaj grandaj partoj de la bosaĵoj, kio utilas por ĝustigi la solidiĝan sekvencon de la fandado kaj redukti la amasiĝon de koncentritaj difektoj.
5) Adaptu la grandecon de la aksoomodelo, pliigu la korektan kvanton de la ekstera haŭto de la pontpakaĵmodelo je 1mm, kaj pliigu la ĝeneralan korektan kvanton de la flanka grandeco de la ĉefa reduktasemblea surfaco fina pordo je +2mm por redukti la situacion kie la fina faco de la aksooujo ne povas esti borita pro deformado superanta la toleremo.
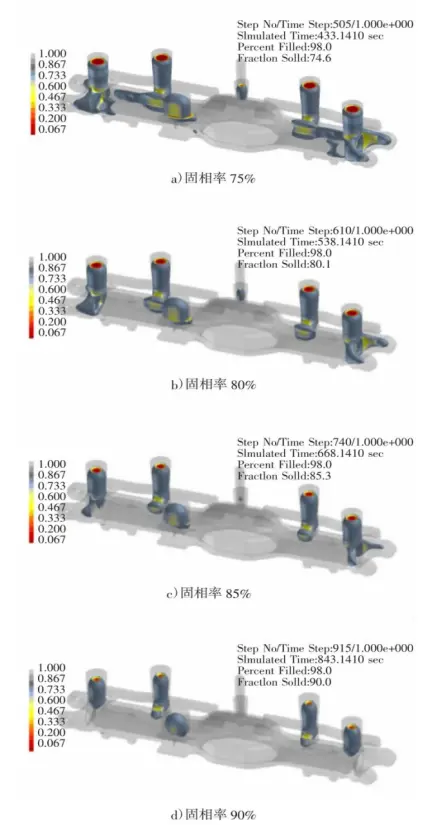
La rezultoj de solidiĝa simulado de la integra aksa enfermaĵa optimumiga skemo montrita en Figuro 6 indikas, ke ne ekzistas izolitaj likvaj zonoj ene de la fandita peco dum la solidiĝa procezo, kaj la leviloj estas la lastaj solidiĝantaj. La difektoj ĉiuj moviĝas al la interno de la leviloj. Post la plibonigo de la fandita procezo, krom kelkaj apartaj difektoj, ne estas evidentaj difektoj en la fandita korpo.
Figuro 6 Rezultoj de solidiĝa simulado de la skemo por optimumigo de integra aksoo-loĝigo
-------------------------------------------------- ---------------
4. Verifikado de efektiva produktado
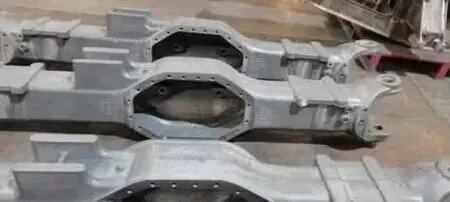
La fakta fandado de unuopa produkto estas montrita en Figuro 7. Ĝi konsumis proksimume 450 kg da fandita ŝtalo, el kiu la fandado pezis proksimume 280 kg, kaj la proceza rendimento de la fandado estis proksimume 62%. Entute 6 fandaĵoj estis produktitaj en la unua aro de prova produktado. Post procezoj kiel skuado, tranĉado, purigado kaj muelado, la fandaĵoj estis inspektitaj pri aspekto, nedetruaj testoj kaj akvopremaj elfluaj testoj. La testrezultoj estis bonaj kaj plenumis la uzpostulojn. Krome, unu pontujo estis hazarde elektita por tranĉkontrolo. Neniuj videblaj difektoj estis trovitaj dum vida inspektado, kaj la difektodetekto estis kvalifikita.
Figuro 7 Finita fandita produkto
------------------------------------------------------------------
5 Konkludo
Responde al la partaj difektoj, kiuj okazis en la fanditaj pecoj dum la komenca prova produktado, la komenca fandada procezplano por la integra aksooenfermaĵo estis simulita uzante numeran simuladteknologion, kaj la procezo estis modifita kaj kontrolita per prova produktado. La rezultoj montras, ke:
1) Per pligrandigo kaj pligrandigo de la risortoj, aldono de eksteraj malvarmigiloj, kaj adopto de optimumigita sistemo por enigo kaj risorto, la interna kvalito de la fandaĵoj estis efike plibonigita, kaj la ŝrumpiĝaj kavaĵoj kaj porecaj difektoj de la fandaĵoj estis bone kontrolitaj. La proceza rendimento de la fandaĵoj estis 62%, kaj la ŝrumpiĝaj kavaĵoj difektoj de la integraj aksooĉambraj fandaĵoj estis bone kontrolitaj.
2) Per la provproduktado de specimenaj partoj, oni kontrolis, ke la nombra simuladprogramaro povas precize simuli la difektajn poziciojn dum la solidiĝa procezo kaj optimumigi la procezplanon surbaze de la difektaj pozicioj en la originala plano, tenante la fandajn difektojn ene de la akceptebla intervalo de la entrepreno. La plibonigo de la fanda procezo per nombra simulado kaj la provproduktado de specimenaj partoj povas helpi entreprenajn teknikistojn plibonigi siajn fandajn disvolvajn kapablojn kaj redukti la riskojn de nova produkta disvolvo.

