


scio
Fera Likva Filtrado (Dua Parto)
Sekcio 1: Tipoj de Filtriloj
Ofte uzataj filtriloj
1. Vitra fibro-filtrila ekrano: Farita el alttemperaturo imuna vitra fibro-ŝtofo per speciala traktado, ĝi havas malbonan filtran efikon sed estas malmultekosta.
2. Filtrilo de rekta truo: Ĝi havas bonan filtran efikon, altan kostan agadon, kaj estas vaste uzata.
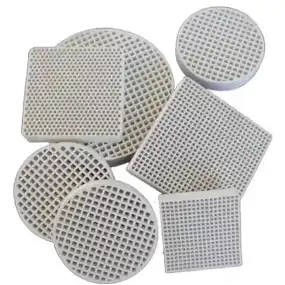
3. Ŝaŭma ceramika filtrilo: Ĝi estas farita per tegaĵo de ceramika suspensiaĵo sur ŝaŭma plasta skeleto kaj pafante ĝin. Ĝi havas bonan filtran efikon kaj estas vaste uzata en obstinaj agregaĵoj por filtrado de malsamaj metaloj. Zirconia estas uzata por filtri gisitan ŝtalon; siliciokarbido estas
uzata por filtri gisferon kaj gisitan kupron; korundo estas uzata por filtrado de gisitaj aluminiaj alojoj.
4. Granda fandado de silicia ĝela ŝaŭma ceramika filtrilo: La silicia ĝela ŝaŭma ceramika filtrilo estas nove aperinta tipo de filtrilo, kiu havas pli bonan alt-temperaturan rendimenton ol la konvencia ŝaŭma ceramika filtrilo. Ĝi povas esti farita en pli grandaj grandecoj kaj taŭgas por filtri grandajn gisitan ŝtalon kaj gisferajn partojn. Ĝi havas pli malaltan varmecan stokadkoeficienton kaj pli malrapidan malvarmigon por la komenca metallikvaĵo.
Sekcio 2: Elekto de Ŝaŭmaj Ceramikaj Filtriloj
I. Funkcio
La laborprincipo estas fari la turbulan kaj agititan fanditan metalon fariĝi stabila, unuforma kaj pura post trapaso de la kahelaj truoj de la ŝaŭma ceramiko. La unika kahela strukturo povas adsorbi kelkajn malgrandajn partiklojn sur sia surfaco, forigante malpuraĵojn, kiuj kaŭzas surfacajn problemojn de la produkto kaj reduktas la forton de la fandado, kiel iuj nemetalaj partikloj, skorio, obstina materialo fragmentoj, ktp. La stabila laminara fluo de la fandita metalo pli bone plenigas la ŝimon, efike forigante nemetalajn inkluzivojn en la fandita metalo kaj plibonigo de la fandita metalo propraĵoj kaj plibonigado de la fandita metalo propraĵoj kaj plibonigo. produktante altkvalitajn normajn fandadojn, reduktante la eluziĝon de iloj dum gisado-pretigo.
II. Trajtoj
1. La kahela strukturo povas adsorbi partiklojn kaj filtri inkludojn en la fandado, transformante la turbulan fluon de la fandita metalo en stabilan laminaran fluon, permesante al gasvezikoj en la fandita metalo eskapi, efike reduktante porecon en la fandado, kaj minimumigante turbulan fluon dum plenigado por redukti surfacajn difektojn kaj signife pliigi la fandadon.
2. La stabiligita kaj purigita fandita metalo plibonigas la kunpreman sigelan rendimenton de la fandado, pliigas ĝian streĉan forton kaj plilongiĝon kaj plibonigas surfacan finaĵon.
3. Ĝi simpligas la dezajnajn postulojn de la castsistemo, mallongigas la longon de la transversa koridoro kaj pliigas la rendimenton de la fandprocezo.
4. Ĝi reduktas la castan pretigan tempon kaj ilan eluziĝon, kaj plibonigas la surfacan prilaboran kvaliton de la fandado.
III. Elekto
1. Materialoj: Oftaj materialoj por ŝaŭmaj ceramikaj filtriloj inkluzivas zirkonion, silician karburon kaj aluminon. Zirconia ŝaŭma ceramikaj filtriloj taŭgas por ŝtala fandado kun serva temperaturo de 1750 °C. Silicikarburaj ŝaŭmaj ceramikaj filtriloj taŭgas por fera fandado kun serva temperaturo de 1450 °C. Aluminaj ŝaŭmaj ceramikaj filtriloj taŭgas por neferaj metalaj fandado kun servotemperaturo de 1250 °C.
2. Pora Grandeco: Por likvaj metaloj kun alta kvanto da inkludoj, pli grandaj poraj filtriloj devas esti elektitaj. Por likvaj metaloj kun malalta kvanto de inkludoj kaj altaj filtraj precizecaj postuloj, pli malgrandaj poraj filtriloj devas esti elektitaj. Por likvaj metaloj kun alta surfaca tensio, pli grandaj poraj filtriloj devus esti elektitaj, dum por tiuj kun malalta surfaca tensio, pli malgrandaj poraj filtriloj devus esti uzataj. En kazoj kie la plenigtempo estas mallonga kaj la flukvanto estas alta, pli grandaj porograndaj filtriloj devus esti elektitaj.
3. Pezo: Por pli grandaj fandadoj, pli grandaj filtriloj devus esti elektitaj. Ju pli granda la surfacareo, des pli granda la flukvanto. Por metaloj kun malbona pureco, pli grandaj filtriloj devus esti uzitaj ĉar ili produktas pli da skorio dum la fandado.
4. Dikeco: Ŝaŭmaj ceramikaj filtriloj havas altan alt-temperaturan laborforton kaj la dikeco de la filtrilo povas esti elektita laŭ postuloj. Por altkvalitaj fandadoj, relative pli dikaj filtriloj devus esti elektitaj. Por metaloj kun malbona flueco, pli maldikaj filtriloj devas esti elektitaj.
5. Lokigo: La plej ofte uzataj formoj estas kvadrataj, cirklaj kaj rektangulaj filtriloj. La taŭga formo povas esti metita ĉe la ĵetpordego laŭ postuloj. Oni rekomendas meti la filtrilon vertikale en la horizontalan kurilon, kiel eble plej proksime al la muldila kavo, por minimumigi sekundaran skoron. Pako de kolekto de skorio devas esti starigita antaŭ la enirejo de la filtrilo por plibonigi la funkcion de kolekto de skorio. La ŝaŭma ceramika filtrilo ankaŭ povas esti metita ĉe la fundo de la vertikala kurilo aŭ la fundo de la ĵetanta taso. Aldone, dum gisado, la likva metalo devus eviti rektan efikon al la filtrilo. Se rekta efiko ne povas esti evitita, la distanco inter la kulero kaj la verŝtaso devas esti kontrolita ene de 20 cm.
La teamo Vigor havas riĉan sperton pri fanditaj pecoj. Se vi havas demandojn aŭ bezonojn, ni povas helpi vin, bonvolu kontakti nin ĉe info@castings-forging.com

