


scio
Enkonduko al CNC-Maŝinprocezo kaj Rilataj Elementoj
La CNC-pretiga teknologioscio estas ellaborita en la sekvaj ses sekcioj:
1. Enkonduko al CNC-pretigo kaj ĝiaj ŝlosilaj trajtoj
2. Gravaj elementoj de CNC-pretigo
3. CNC-pretigaj parametroj
4. Komunaj post-prilaboraj paŝoj en CNC-pretigo
5. Baza struktura dezajno por CNC-pretigo
6. Antaŭa takso de fabrikebleco por CNC-pretigo
I. Enkonduko al CNC-pretigo kaj ĝiaj ŝlosilaj trajtoj
1. Difino de CNC:
Komputila Cifereca Kontrolo, kio signifas Komputila Cifereca Kontrolo.
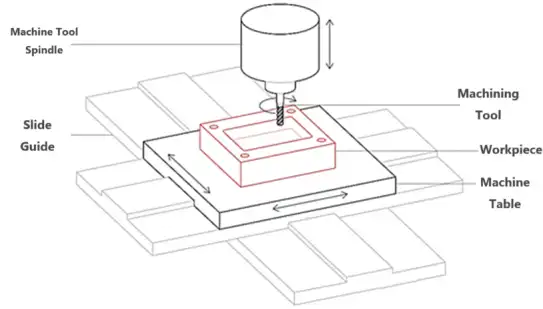
CNC-maŝino estas aŭtomatigita maŝinilo kontrolita de programo. La kontrolsistemo povas logike prilabori programojn specifitajn per kontrolkodoj aŭ aliaj simbolaj instrukcioj, malkodi ilin per komputilo, kaj igi la maŝinon plenumi la preskribitajn agojn. Tra la tranĉa ago de la ilo, la kruda materialo estas prilaborita en duonfinitajn aŭ pretajn partojn.
CNC-pretigo estas subtraha teknologio. Ĝi uzas altrapidajn rotaciajn ilojn por forigi materialojn el solidaj blokoj por produkti partojn laŭ CAD-modeloj.
2. Karakterizaĵoj de CNC-Maŝinado
La partoj prilaboritaj per CNC-maŝinado posedas altan dimensian precizecon kaj striktajn toleremojn, kaj taŭgas por amasproduktado kaj unufoja laboro.
II. Ŝlosilaj Elementoj de CNC
CNC Key Elements - Materialoj
1. Ofte uzataj prilaboraj materialoj en CNC
Metaloj: Aluminio, Neoksidebla ŝtalo, Latuno, Bronzo, Kupro, Ŝtalo
Plastoj: ABS, PC, ABS+PC, PP, PS, POM, PMMA, ktp.
2. Laŭ la fonto de materialoj, ili povas esti klasifikitaj en la jenajn tipojn:
(1) Folaj materialoj: prilaboritaj per simpla tranĉado kaj maŝinado
Avantaĝoj: La materialaj propraĵoj estas relative stabilaj, faciligante prilaboradon,
Malavantaĝoj: Estas multe da restaĵo de materialo, la pretiga tempo estas longa, kaj ĝi ne taŭgas por grandskala amasproduktado.
(2) Profiloj: Agordita elekto bazita sur la struktura formo de la produkto aŭ por redukti la maŝinan muelan volumon
Avantaĝoj: Ĝi povas multe redukti la maŝinprilaboradon kaj mallongigi la pretigan tempon kaj koston kaj krudmaterialon. Ĝi devus esti vigle promociita
Malavantaĝoj: La toleremo-precizeco de profiloj estas malfacile certigi, kaj la aspekto-efiko de grado A ne povas esti atingita;
(3) Forĝadoj: Plejparte formite per forĝado de foliaj materialoj
Avantaĝoj: Kiel profiloj, ĝi ankaŭ povas formi la strukturajn formojn, kiujn profiloj ne povas atingi, tiel ŝparante materialojn kaj tempon.
Malavantaĝoj: Estas certa risko en la konvertiĝo de prilaboraj komparnormoj inter forĝado kaj CNC-maŝinado. La streĉiĝo pliiĝo dum la forĝada procezo kaŭzas la stabilecon de CNC-maŝinado difekti;
(4) Stamfado de malplenaĵoj: Plejparte faritaj el foliaj materialoj (striaj materialoj) kaj tiam simplaj truado kaj randtranĉado estas faritaj
Avantaĝoj: Ĝi povas redukti la maŝinan permeson kaj tempon ĝis certa grado, kaj provizi malglatan maŝinan referencon por CNC-maŝinado;
Malavantaĝoj: Estas risko de deformado pro truado kaj tranĉado, kio kaŭzas riskojn al la poziciigado de la CNC-maŝinsurfaco.
(5) Die-casting blanks: Plejparte por produktoj kun altaj postuloj por certaj trajtoj, la die-casting blanks estas pretigitaj post la die-casting por atingi la finitajn produktopostulojn de la kliento. Tamen, kiam la pretiga volumo estas granda, ekzistas risko de sablaj truoj, kaj necesas anticipe apliki al la kliento akceptajn normojn.
CNC-ŝlosila komponanto - maŝinilo
Ĉefaj parametroj de la maŝinilo
• Disponebla potenco
• Servo/kondiĉo - stabileco
• Horizontala/vertikala
• Tipo kaj specifo de la spindelo
• Nombro kaj agordo de la arboj
• Krampo de laborpecoj.
Ŝlosila Elemento de CNC - Tranĉaj Iloj
1. Komunaj specoj de frezmaŝinoj uzataj en CNC-maŝinaj centroj
(1) Finaj mueliloj / Vizaĝaj mueliloj: Ili havas tranĉrandojn sur ambaŭ flankaj kaj malsupraj surfacoj, kaj povas esti uzataj por malglata kaj finmaŝinado de la flankaj kaj malsupraj surfacoj de produktoj. Ili taŭgas por diversaj aviadilaj maŝinado kiel truoj, fendoj kaj kavoj, sed ne por kurba surfaca maŝinado.
(2) Pilkaj nazmueliloj: Ili taŭgas por prilaborado de kompleksaj tridimensiaj formoj sed ne por prilaborado de plataj surfacoj.
(3) Rondaj nazmueliloj: Ankaŭ konataj kiel ebenaj R-mueliloj, ili estas uzataj por malglata kaj finmaŝinado de la flankaj kaj malsupraj surfacoj kun R-angulaj strukturaj trajtoj de produktoj.
(4) Formado de mueliloj: Special-formaj tranĉiloj povas esti personecigitaj laŭ la strukturaj trajtoj de produktoj. T-mueliloj, rondostaj mueliloj, ĉanfaraj mueliloj ktp. estas konsiderataj specialaj formantaj mueliloj.
2. Materialoj de mueliloj:
Rapidŝtalo, cementita karbido, ceramiko, kuba bornitruro (CBN), sinteza diamanto
3. Elekto de Mueliloj
(1) Komunaj diametroj de fresiloj
Diametroj de finmueliloj/pilkaj finmueliloj ofte uzataj
Malmolaj materialoj (ŝtalo): D1, D1.5, D2, D2.5, D3, D3.5, D4, D6, D8, D10, ktp.
Molaj materialoj (aluminio, kupro): D1, D2, D3, D4, D6, D8, D10, ktp.
Oftaj diametroj de rondaj nazmueliloj
D2r0.5, D3r0.5, D3r0.2, D4r0.5, D4r1, D6r1, D8r1, D10r3, ktp.
(2) Principoj por Elektado de Muelaj Iloj
Pli granda ilo forigas pli da materialo en unu operacio, reduktante pretigtempon kaj koston. La principo por elekto de iloj: la principo de granda ilo, kio signifas, ke la radiuso de la elektita ilo estas iomete pli malgranda ol la radiuso de la fileo. Ekzemple, por fileo kun R2.1, muelaj iloj kun diametroj de D4, D3, D2 kaj D1 povas esti uzataj, sed la D4 muelado estas preferita ĉar ĝi havas la plej altan pretigan efikecon kaj la minimuman permeson por la iloŝanĝo.
(3) Uzo de T-formaj Iloj kaj V-formaj Iloj
Kiam certaj surfacoj de la parto ne povas esti aliritaj rekte de supre kaj normaj tranĉiloj ne povas esti uzitaj por prilaborado, T-formaj iloj aŭ V-formaj iloj estas necesaj por malsupra tranĉado.
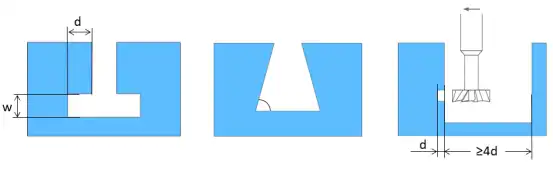
T-tipa tranĉilo: La rekomendinda malsupra tranĉlarĝo w devus esti pli granda ol 3 mm kaj devus esti entjero.
Kantilevra tranĉilo: La angulo estas difinita kiel la grandeco. 45° kaj 60° estas ofte uzataj, kaj aliaj anguloj povas esti adaptitaj.
La proporcio de la tranĉa diametro al la ŝafta diametro estas kutime 2:1; kiam oni faras unuflankan malsupran tranĉadon, sufiĉa spaco devas esti rezervita, kaj rekomendas esti ≥ 4d.
CNC Ŝlosila Elemento - Fiksaĵo
1. Funkcio de la fiksaĵo
(1) Pozicio: Por poziciigi la prilaboritan produkton en la ĝusta pozicio rilate al la maŝinilo kaj la tranĉiloj.
(2) Krampo: Por streĉi la produkton post poziciigado, por ke la pozicio de la produkto ne ŝanĝu dum la prilaborado.
2. Poziciigado: En la tridimensia kartezia koordinatsistemo, la laborpeco havas ses gradojn da libereco. La fiksilo uzas ses konvene distribuitajn subtenajn punktojn por respektive limigi la ses gradojn da libereco de la laborpeco, tiel plene determinante la pozicion de la laborpeco ene de la fiksilo. (La principo de ses-punkta poziciigado)
Pluraj formoj de poziciigado
Kompleta poziciigado: Dum prilaborado, ĉiuj ses gradoj de libereco de la laborpeco estas tute limigitaj.
Nekompleta poziciigado: Sub la premiso plenumi la prilaborajn postulojn, la ses gradoj de libereco de la laborpeco ne estas tute limigitaj.
Tro-poziciigo: Certa grado da libereco de la laborpeco estas plurfoje limigita (evitu tro-poziciigon)
Sub-poziciigo: Gradoj de libereco, kiuj devus esti limigitaj laŭ la pretigaj postuloj, ne estas limigitaj (tro-poziciigo ne estas permesita)
3. Fiksado: Por certigi, ke la laborpeco konservas sian antaŭdifinitan pozicion dum maŝinado sub la influo de eksteraj fortoj kiel tranĉforto, inerciforto kaj gravito, fiksa aparato ankaŭ devas esti provizita sur la fiksaĵo por apliki taŭgan fiksan forton sur la laborpecon.
Pneŭmatika krampo: Ĝiaj avantaĝoj estas malalta kosto, alta efikeco kaj larĝa apliko; ĝiaj malavantaĝoj estas, ke ĝi emas malsukcesi teni firme kiam la aerpremo estas malstabila kaj estas facile kaŭzi damaĝon al la produkto.
Malplena krampo: Ĝia avantaĝo estas, ke ĝi ne kaŭzos damaĝon al la produkto; ĝia malavantaĝo estas ke la kramforto estas relative malforta.
Mana krampo: Ĝia avantaĝo estas malalta kosto; ĝia malavantaĝo estas, ke la operacio estas kompleksa, la kontrolo de la forto de tordomomanto ne estas sufiĉe preciza kaj ĝi estas inklina kaŭzi damaĝon.
Elektromagneta krampo: Ĝia avantaĝo estas, ke la krampa forto estas granda; ĝia malavantaĝo estas, ke la varmo generita dum operacio kondukos al la malfortiĝo de magnetismo, povas esti fenomeno de malsukceso teni firme, kaj la kosto estas alta kaj ĝi inklinas kaŭzi damaĝon.
III. CNC-Procezaj Parametroj
Dum muelada prilaborado, la relativa moviĝo inter la muelilo kaj la laborpeco nomiĝas la tranĉa moviĝo; inter ili, la rotacia movo de la frezo estas la ĉefa movo, kaj la movado aŭ rotacio de la frezo rilate al la laborpeco estas la nutrado.
(1) Muelanta rapido Vc: La lineara rapido de la ĉefa moviĝo, kiu estas la rotacia rapido de la fresilo. Ĝi estas mezurata en metroj je minuto.
Vc = π*d*n/1000 m/min
Spindlerapido n: La rotacia rapideco de la freztranĉilo je minuto, mezurita en revolucioj je minuto (rpm).
Nombro da dentoj z de la freztranĉilo.
(2) Nutra indico estas la movo de la tranĉilo rilate al la laborpeco en la nutra direkto.
Per dento-paŝadrapideco fz: La delokiĝo de ĉiu dento de la freztranĉilo rilate al la laborpeco en la furaĝa moviĝdirekto kiam la tranĉilo rotacias unu denton, unuo: mm/z
Per revolucia furaĝrapideco fr: La distanco kiun la laborpeco movas relative al la freztranĉilo en la furaĝmoviĝdirekto kiam la tranĉilo rotacias unu revolucion, unuo: mm/r
Pominuta furaĝrapideco fm: La distanco, kiun la laborpeco movas rilate al la frezo en la nutra moviĝaddirekto, kiam la frezo rotacias dum unu minuto, unuo: mm/min. fm havas la saman signifon kiel furaĝrapideco.
fr = fz * z (mm/r)
fm = fz * z * n (mm/min)
(3) Flanka tranĉa profundo / Radiala tranĉa profundo a_e: La larĝo de la diametro de la freztranĉilo partoprenanta en la tranĉado de la laborpeco laŭ la radiala direkto, mm, rilatas al la distanco trans la maŝinprilaborita surfaco.
Malantaŭa tranĉa profundo / Aksa tranĉa profundo a_p: Ĝi estas la metala foriga kvanto de la ilo sur la laborpeca surfaco, mm. Ĉi tiu estas la distanco de la ilo ĝis la neprilaborita surfaco malsupre kiam la ilo eniras.
(4) Antaŭen muelado: La rotacia direkto de la muelilo estas la sama kiel la antaŭa mova direkto de la laborpeco; ĝi povas eviti la poluran efikon, tiel generante malpli da varmo kaj minimumigante la tendencon de labormalmoliĝo.
Inversa muelado: La rotacia direkto de la muelilo estas kontraŭa al la antaŭa mova direkto de la laborpeco;
La fortikeco de la ilo estas pli alta en antaŭa muelado. En antaŭa muelado, la ilo tranĉas en la laborpecon ĉe la komenco, kaj la tranĉa dikeco ŝanĝiĝas de dika al maldika, kun malpli ila rando eluziĝo; dum en inversa muelado, la tranĉa dikeco iom post iom pliiĝas de nulo, pro la ekzisto de la arka radiuso de la dentrando, la ilrando premas kaj frotas sur la maŝinprilaboran surfacon, glitas por mallonga distanco antaŭ tranĉi en la laborpecon, akcelante la ilan eluziĝon kaj intensigante la surfacan hardiĝogradon, influante pluan prilaboradon.
IV. CNC Post-traktado
1. Purigado de surfacaj oleaj makuloj sur CNC-pretigitaj produktoj por malhelpi korodon kaj malpurecon de la produktoj.
2. Forigu la postrestantajn metalajn bavurojn aŭ plastajn bavurojn post la CNC-pretigo. Estas metodoj kiel magneta muelado, ruliĝanta muelado, sablado kaj seka glacia senbavumado.
V. Baza Struktura Dezajno de CNC-Produktoj
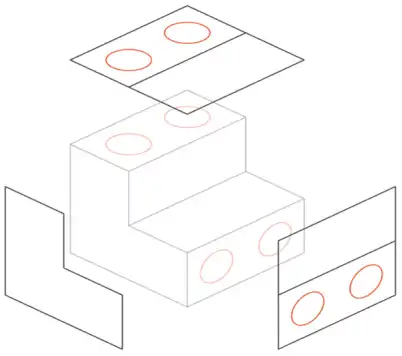
1. Minimumu la nombron de fiksaj operacioj kiel eble plej multe
La maŝina vojo estas unu el la ĉefaj limigoj en CNC-maŝinado. Por atingi ĉiujn surfacojn de la modelo, la laborpeco devas esti turnita kaj renversita plurfoje. Ĉiufoje kiam la laborpeco turniĝas, la maŝinilo-referenco devas esti rekalibrita kaj nova koordinatsistemo devas esti difinita. (Kompare kun konvencia tri-aksa maŝinado)
Por akiri la maksimuman relativan pozician precizecon inter du aŭ pli da ecoj, ĉi tiuj trajtoj devas esti maŝinprilaboritaj en la sama aranĝo. Ĉi tio estas ĉar la nova kalibra paŝo enkondukas malgrandan (sed ne-negleblan) eraron, sendepende de la altprecizecaj fiksaĵoj uzataj. Pliigi la nombron da agordoj neeviteble influos la precizecon.
2. En la dezajno, evitu profundajn sulkojn, profundajn truojn kaj profundajn kavojn.
Profundaj mallarĝaj kaneloj devas esti maŝinprilaboritaj per pli longaj tranĉiloj. Pli longaj tranĉiloj estas inklinaj al rompiĝo kaj povas kaŭzi ilan vibradon aŭ maŝinan vibradon. Maŝini profundan sulkon postulas plurajn procezojn, kiuj pliigos pretigtempon kaj produktadkostojn.
Dum muelado de relative profundaj kavaĵoj, povas okazi problemoj kiel ilo-malsukceso, ilo-dekliniĝo, malfacila forigo de blato kaj ilo-frakturo. Ĝenerale, la profundo de la kavaĵo estas limigita al 4 ĝis 5 fojojn ĝia longo (te, la maksimuma grandeco sur la XY-aviadilo), kiu povas atingi la minimuman pretigkoston.
3. Rando Traktado
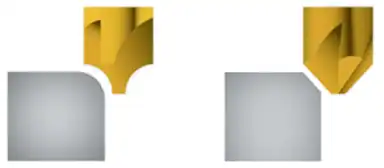
Ĉar ĉiuj frezkapoj rotacias kiel cirklaj rotaciaj korpoj, estas neeble atingi internajn akutajn angulojn kaj internajn bevelajn angulojn. Anstataŭe, la frezo lasos neprilaboritan areon (angulon) kun la sama radiuso kiel la ilo. Uzante alternativajn metodojn kiel elektra senŝargiĝmaŝinado, internaj bevelanguloj aŭ konkavaj kaneloj sen beveloj povas esti maŝinprilaboritaj, sed tiuj metodoj ofte estas multekostaj.
Por plene utiligi la avantaĝojn de pli grandaj iloj, la maksimuma radiuso de la interna rondeta angulo estu desegnita, prefere pli granda ol 1.0mm, kaj la minimumo ne estu malpli ol R0.5mm.
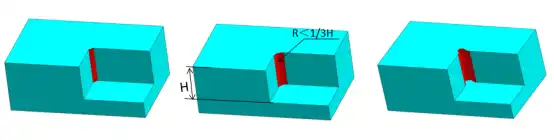
La chanfroj sur la supraj randoj de la estroj kaj kaneloj postulas personecigitajn egal-diametrajn formajn ilojn, kiuj estas multekostaj. Oni rekomendas ĉambrigi la randojn de la trajtoj anstataŭ rondigi ilin. Esceptoj povas esti faritaj kiam necese.
4. Mura Dika Dezajno
Kiam vi uzas metalon por muelado aŭ CNC-maŝinado, maldikaj muroj povas kaŭzi flutiĝon, kio influos la precizecon de la maŝinadprocezo kaj la surfacan finaĵon de la partoj; por plastoj, maldikaj muroj povas konduki al deformado kaj moliĝo.
Por metalaj partoj, la murdikeco rekomendas esti desegnita je 0.8mm aŭ pli, kun la minimumo esti 0.5mm.
Por plastaj partoj, la murdikeco rekomendas esti desegnita je 1.5mm aŭ pli, kun la minimumo esti 1mm.
La altaj kaj sveltaj trajtoj suferos signifan vibradon dum prilaborado, rezultigante malbonan toleremon kaj surfacan finaĵon. En kazoj kie eblas, provu redukti la altecon. Oni rekomendas ke H < 4W.
5. Trua Maŝinado
Ĝi estas dividita en norm-diametrajn truojn kaj ne-norm-diametrajn truojn. Normaj diametrotruoj povas esti maŝinprilaboritaj per boriloj, kaj la maksimuma profundo de borado rekomendas esti 4 fojojn la nominala diametro; tipe, ĝi estas 10 fojojn la nominala diametro; kaj ĝi estas farebla por 40 fojojn la nominala diametro.
Alaj tranĉiloj kaj enuigaj tranĉiloj estas uzataj por maŝini truojn kun striktaj toleremaj postuloj. Ankaŭ rekomendas uzi normajn diametrojn.
Ne-normaj diametraj truoj estas maŝinprilaboritaj per finaj frezmaŝinoj (submetataj al la maksimuma profundlimo). Blindaj truoj maŝinprilaboritaj per boriloj havas konusajn fundojn, dum truoj maŝinprilaboritaj per finaj freztranĉiloj estas plataj.
6. Fadena Truo-Maŝinado
Internaj fadenoj povas esti maŝinprilaboritaj per frapetoj aŭ fadenaj freztranĉiloj. Frapetoj povas esti uzataj por fadenmaŝinado de M2 kaj supre, dum CNC-fadenaj tranĉiloj povas esti uzataj por maŝinprilaborado de fadenoj kun la minimuma diametro de M6.
Por akiri precizajn kaj precizajn rezultojn, profunda frapetado devas esti evitita: ju pli longa estas la frapeta profundo, des pli granda estas la risko de vibro kaj devio dum operacio, kio povas konduki al produktaj difektoj.
Ĝenerale parolante, fadenlongo kiu estas 1.5 fojojn la diametro povas disponigi sufiĉan fadenengaĝiĝon, ĉar la plej granda parto de la ŝarĝo aplikita al la fadeno estas portita per la unuaj malmultaj dentoj (ne superante 1.5 fojojn la nominalan diametron). La fadenlongo ne rekomendas superi tri fojojn la diametron de la tranĉilo.
VI. Antaŭtakso de la Fabrikebleco de CNC-Produktoj
1. Ĝenerala Taksado
(1) Tipoj de krudaj materialoj
(2) Ĉu surfaca traktado estas postulata? (sabblovumado? anodigado? ŝprucigado? electroplating? ktp.)
(3) Ĉu la ekzistanta strukturo de la produkto plenumas la postulojn por krampado kaj faciligas la serĉon de prilaborado de referencoj?
(4) Ĉu la 2D desegnaĵo indikas la postulojn por surfaca malglateco, toleremo de fadenaj truoj kaj forma pozicio-dimensioj? (t.e., kromaj postuloj kiuj ne povas esti reflektitaj en la 3D desegnaĵo)
2. Analizo de Racionaleco de Komunaj Strukturoj
(1) Ĉu la produkto havas profundan sulkon, profundan truon aŭ profundan kavan strukturon? Juĝu la raciecon surbaze de la principo de maksimuma profundlimo.
(2) Ĉu la produkto havas utilan angulan strukturon? Se la internaj utilaj anguloj ne povas esti maŝinprilaboritaj, R-anguloj devas esti aldonitaj; se la eksteraj utilaj anguloj de la produkto estas inklinaj kolapsi aŭ kaŭzi sekurecdanĝerojn, oni rekomendas prioritati la uzon de inversaj C-anguloj, sekvitaj de rondaj anguloj (la angulo de la ĉamfero devas esti la sama, kaj la eksteraj R-anguloj devas konsideri uzi formajn ilojn por prilaborado).
(3) Ĉu la R-angulo de la produkta strukturo estas tro malgranda? Malgranda R-angulo respondas al pli malgranda ilo, kiu havas malfortan forton kaj estas inklina al rompiĝo kaj vibrado, kaj havas malaltan pretigan efikecon.
(4) Ĉu la produkto havas maldikmuran strukturon?
(5) Ĉu la trajtoj estas tro proksimaj unu al la alia? Mallarĝaj areoj malfacilas maŝinprilabori, kaj la ilo estas malfacile trapasebla. Longaj iloj kaj malgrandaj iloj estas inklinaj al rompiĝo kaj tremo.
(6) Ĉu la antaŭa fiksa pozicio bezonas rezervi procezan stacian angulon por la posta fiksa pozicio? (Uzita kiel la poziciigado por la malantaŭa fiksa pozicio; aŭ por pliigi la strukturan forton por stabila prilaborado kaj redukti deformadon), aŭ por disponigi pendpunkton por postaj surfacaj traktadoj kiel ekzemple anodizado kaj electroplating.
Se vi havas demandojn, postulojn, disvolvon de rilataj partoj aŭ plibonigon de via provizoĉeno, bonvolu kontakti nin ĉe info@castings-forging.com

