


scio
Forĝa Produktado
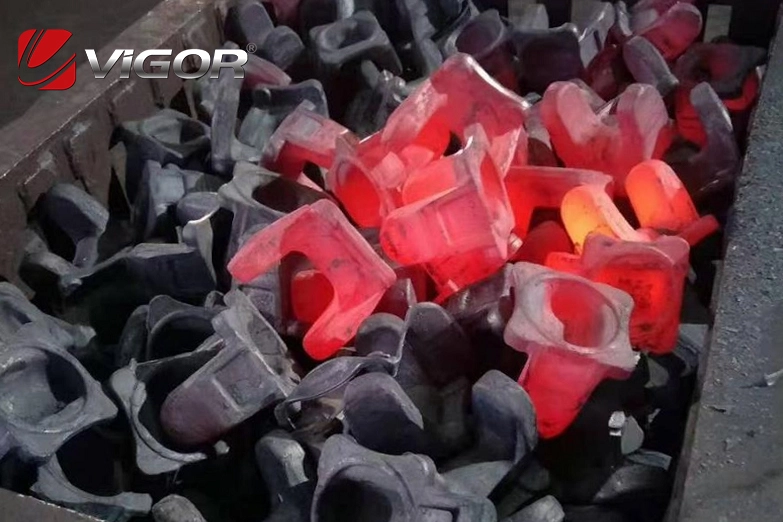
Forĝado inkluzivas liberan forĝadon, forĝadon per matrico, stampadon per lado kaj metaleltrudadon, kiu estas grava parto de metalprema prilaborado. Libera forĝado estas operacio farata per forĝa martelo (aŭ premilo), kie la supren-malsupren movado de la martelkapo (aŭ matricobloko) kaŭzas, ke la varmigita orbriko (aŭ peco) kunpremiĝas laŭ alteco (aŭ dikeco) kaj libere plilongiĝas kaj larĝiĝas en la horizontala direkto. Diversaj forĝadprocezoj estas uzataj por atingi la bezonatan formon kaj grandecon de la forĝita parto, kiel montrite en Figuro 1a. Forĝado implikas meti la varmigitan pecon en matrican kavaĵon kun fiksa formo por deformi ĝin. La kavaĵmuroj de la matrico limigas la liberan movadon de la metalo. Kiam la forĝadprocezo finiĝas kaj la metalo plenigas la matrican kavaĵon, la dezirata formo kaj grandeco estas atingitaj. Stampado per lado uzas ladon aŭ metalstrion, en malvarma stato, sur premilo, kie la interago inter la stampilo kaj la matrico estas uzata por stampi la produktojn aŭ partojn, kiujn ni bezonas, kiel montrite en Figuro 1c. Eltrudado implicas varmigon de la metala orbriko (aŭ peco), metadon de ĝi en eltrudan cilindron, kaj sub la ago de la eltruda stango, la metalo elfluas el la truo ĉe la alia fino de la eltruda cilindro, akirante diversajn profilajn sekciojn kun neregulaj transversaj sekcioj, tubojn kaj stangojn. Krome, iuj transversaj sekcaj formoj ne povas esti akiritaj per rulmetodoj.
Necesas rimarkigi, ke la celo de forĝado kaj premado estas akiri krudmaterialojn (aŭ partojn) de certaj formoj kaj grandecoj. Pli grave, ĝi estas transformi la fanditan strukturon de metaloj, plibonigi iliajn mekanikajn, fizikajn kaj kemiajn ecojn, kaj plilongigi la servodaŭron de la partoj. Tial, forĝado kaj premado povas esti vaste uzata en diversaj industriaj sektoroj de la nacia ekonomio.
Unue, en metalurgiaj integraj entreprenoj, precipe en fandejoj de altkvalita ŝtalo, forĝaj atelieroj estas establitaj kune kun laminejoj, ĉar multaj malalt-plastikecaj altkvalitaj alojŝtaloj bezonas esti forĝitaj en krudaĵojn antaŭ ol ruliĝi. Tial, iuj homoj diras, ke la "forĝa ateliero" estas la "primara laminejo" de altkvalitaj ŝtalejoj.
Due, en la defendindustrio, la vasta plimulto de partoj estas fabrikitaj per forĝado kaj stampado.
Trie, en la procezo de maŝinfabrikado, precipe en pezaj maŝinoj, kiel ekzemple la ruloj de grandaj ŝtalaj laminejoj, haringostaj dentradoj, la laborcilindroj kaj kolonoj de hidraŭlikaj gazetaroj, la tirstangoj de forĝmarteloj, la krankoj de gazetaroj, kaj la ĉefaj ŝaftoj de minmaŝinaro, estas ĝenerale forĝitaj.
Kvare, en transportado, 80% de la partoj en aŭtoj estas forĝitaj, kaj 60% en lokomotivoj. La ĉefaj ŝaftoj, krankoŝaftoj, kaj iuj partoj de motoroj en militŝipoj kaj ŝipoj ankaŭ bezonas esti forĝitaj.
Kvine, en la elektroindustrio, la rotoroj, padelradoj, klingoj, ĉefaj ŝaftoj kaj nemagnetaj retenringoj de generatoroj estas ĉiuj forĝitaj partoj.
Sese, en agrikulturo kaj malpeza industrio, multaj mekanikaj partoj estas ankaŭ fabrikataj per forĝado kaj premado.
La partoj produktitaj per forĝado kaj premado pezas de kelkaj gramoj ĝis plurcent tunoj.
Forĝado havas la jenajn avantaĝojn super aliaj prilaboraj metodoj:
1. Forĝaĵoj estas pli pezaj ol fandaĵoj kaj povas elteni pli grandajn frapfortojn. Ilia plastikeco, fortikeco kaj aliaj mekanikaj ecoj ankaŭ estas pli bonaj ol tiuj de fandaĵoj. Tial, gravaj partoj estas plejparte faritaj el forĝaĵoj. Alia avantaĝo de la uzo de forĝaĵoj estas, ke, sub la premiso certigi la forton de la partoj, la pezo de la maŝinaro mem povas esti reduktita. Ĉi tio estas eĉ pli grava por transportveturiloj, aviadiloj, veturiloj kaj kosmovojaĝa ekipaĵo. Lastatempe, pro la plibonigo de fanda teknologio, fandaĵoj ankaŭ estas uzataj en iuj kazoj, ĉar ilia kosto estas multe pli malalta ol tiu de forĝaĵoj.
2. Ĝi ŝparas krudmaterialojn. Ekzemple, por la 17-kilograma antaŭa akso uzata en aŭto, kiam ĝi estas farita per rulado kaj tranĉado, la tranĉeroj konsistigas 189% de la pezo de la akso, dum kiam ĝi estas farita per forĝado, la tranĉeroj konsistigas nur 30%. La prilabora tempo ankaŭ mallongiĝas je unu sesono.
3. Alta produktiveco. Ekzemple, du varmaj forĝmaŝinoj povas forĝi aŭtolagrojn, kio povas anstataŭigi 30 aŭtomatajn tranĉmaŝinojn. La efikeco de produktado de M24-nuksoj per aŭtomataj renversmaŝinoj estas 17.5-oble pli alta ol tiu de ses-aksaj aŭtomataj torniloj. Krome, la produktado per eltrudado povas produkti finitajn produktojn el la peco per unu fojo, kio estas nekomparebla de aliaj prilaboraj metodoj.
4. Libera forĝado taŭgas por unu-peca kaj malgrand-kvanta produktado kaj havas pli grandan flekseblecon. Ĝi estas vaste uzata en multaj maŝinfabrikoj. Tamen, oni devas rimarkigi, ke forĝado estas primitiva produktometodo kaj ĝia produktiveco estas pli malalta ol tiu de rulado, kiu bezonas esti plu plibonigita.
Fortdirekto en forĝadoproduktado
En fabrikado de pezaj maŝinaroj, kiel ekzemple en la produktado de grandaj partoj por fandadekipaĵo, laminejekipaĵo kaj akvoenergiaj centraloj, libera forĝado estas ofte uzata kaj la forĝado estas efektivigita sur grandaj hidraŭlikaj gazetaroj.
Ekzemple:
Rotoro de vaporturbino kun diametro de 1.5 metroj kaj longo de 10 metroj;
Kolono de 45,000-tuna hidraŭlika gazetaro kun diametro de 1 metro kaj longo de 33 metroj;
Cilindro (duono) de altprema kaldrono kun diametro de 4 metroj, longo de 14 metroj kaj dikeco de 0.16 metroj;
Rulo de laminejo 1150 (forĝita diametro 1.23 metroj, longo 5.645 metroj), forĝita el 70-tuna ŝtala orbriko, ktp.
En amasproduktaj maŝinoj, kiel ekzemple en fabrikoj de aŭtoj, traktoroj, aviadiloj, tankoj kaj maŝiniloj, la produktado de gravaj partoj estas efektivigata per forĝado. Forĝado estas unu el la disvolviĝaj direktoj en forĝado. Per preciza forĝado, la tranĉprocezo de partoj povas esti anstataŭigita. Nuntempe, ne nur forĝaĵoj pezantaj ĝis 200 kilogramoj povas esti glate produktitaj, sed ankaŭ, per segmentita forĝado, forĝaĵoj pezantaj ĝis 6.7 tunojn, kiel ekzemple ses-ĵurnalaj krankoŝaftoj, povas esti produktitaj. Kontraste, por forĝi la saman krankoŝafton per libera forĝado necesus ŝtala peco pezanta 11.5 tunojn, kio montras la superecon de forĝado.
Rilate al forĝado, por ŝpari krudmaterialojn, oni uzas alojan precizan forĝadon, malgrandan fulmforĝadon kaj retan forĝadon. En la varmigprocezo, protektaj gasoj estas uzataj por malhelpi la formiĝon de oksidaj skvamoj.
Por certigi la kvaliton de forĝado, oni uzas mekanizitajn operaciojn, aŭtomatajn produktadliniojn, tornilojn kaj transportekipaĵon. Por redukti fizikan laboron, oni uzas mekanizitajn operaciojn, aŭtomatajn produktadliniojn, tornilojn kaj transportekipaĵon.
Lastatempe, pro la disvolviĝo de la nacia ekonomio, oni bezonas alojojn kun alta forto, kiuj rezistemas al temperaturoj kaj aliaj alojoj kun specialaj fizikaj kaj kemiaj ecoj. Ĉi tiuj alojoj havas la karakterizaĵojn de malalta plastikeco kaj estas malfacile formeblaj. Tial, en la lastaj jaroj, la eltruda metodo estis adoptita por formi ĉi tiujn pecojn.
Alia aliro estas la alt-energia formadmetodo. La esenco de la alt-energia formadmetodo estas, ke grandega ekstera forto agas sur la metalon en ekstreme mallonga tempo (0.001 sekundoj), kaŭzante ĝin sperti plastan deformadon en la celita direkto kaj akiri la bezonatajn partojn. Pro la potenca ekstera forto puŝanta la metalon moviĝi certan distancon en la plej mallonga tempo, la generita potenco estas ekstreme alta, kaj tial ĝi ankaŭ nomiĝas alt-energia deformado. Sub alta rapideco kaj alta premo, la deformado de la metalo estas kiel la fluo de likvaĵo, kio multe plibonigas ĝian plastikecon. Materialoj kun malalta plastikeco, kiel titanio, rustorezista ŝtalo kaj varmorezista ŝtalo, kiujn malfacilas prilabori per konvenciaj formadmetodoj, povas tute superi ĉi tiun malfacilaĵon per alt-energia formado. [Noto 6]
La energifontoj uzataj en alt-energio-rapideca formado inkluzivas kunpremitan gason, bruligadgason, alt-energiajn elektrajn sparkojn, ktp. Tamen, eksplodaĵoj estas nuntempe vaste uzataj, do ĉi tiu metodo ankaŭ nomiĝas eksploda formado.
Forĝa Ekipaĵo (1)
Forĝadekipaĵo povas esti klasifikita en kvar tipojn bazitajn sur la rapidŝanĝaj karakterizaĵoj de la laborparto de la maŝino post kontakto kun la forĝado:
La unua tipo: Forĝaj marteloj
Ĉe la komenca punkto a de la labormovo (t.e., antaŭ ol la martelkapo kontaktas la forĝaĵon), la martelkapo havas maksimuman rapidon v max (kiel montrite en Figuro 1-1a). Dum la labormovo b, la rapido akre falas de la maksimuma valoro al nulo (t.e., de α al β). La maksimuma rapido v max povas atingi 9 metrojn po sekundo. La labortempo t estas kalkulata en milonoj de sekundo.
Ĉar la laborciklotempo tp estas tre mallonga, la laboro farita de vaporo aŭ aero estas tro malgranda. Ĉefe, la energio akumulita kiam la martelkapo leviĝas estas uzata por plenumi la taskon. Videblas, ke ĉi tiu tipo de maŝino funkcias per frapforto, tial ĝi nomiĝas forĝa martelo.
La dua kategorio: Hidraŭlikaj gazetaroj
La karakterizaĵoj de la rapidŝanĝo de la laborilo de ĉi tiu tipo de maŝino kiam ĝi kontaktas la forĝaĵon estas montritaj en Figuro 1-1c. Ĉi tio estas sufiĉe malsama ol la laborrapido de la unua kategorio de maŝinoj. La komenca rapido de la amboso povas esti nulo (kiel ĉe punkto 0) aŭ certa rapido (kiel ĉe punkto C), kaj la maksimuma rapido v max povas atingi 30 mm/s. La labortempo tp estas kalkulata en frakcioj de procento aŭ milono de sekundo, kaj en iuj kazoj, ĝi ankaŭ povas esti kalkulata en sekundoj.
La tria kategorio: Krankpremiloj
La vario de ilia laborrapido estas montrita en Figuro 1-1e. La movokurbo de la glitŝlosilo restas konstanta, kaj estas determinita de la formo de la forĝado, la angulo, kaj la formo de la kranko. La komenca rapideco estas sufiĉe alta, kaj en iuj kazoj povas atingi 500 mm/s aŭ eĉ pli. Ĉar ĉiuj ĉi tiuj maŝinoj estas ekipitaj per kranko- kaj biela mekanismoj, ili nomiĝas krankopremiloj.
La kvara kategorio: Rulforĝmaŝinoj
La laborilo de ĉi tiu tipo de maŝino estas la rulforĝmaŝino. Dum la labormovo, ekzistas nur rotacia movo, kaj ĝi funkcias surbaze de mekanikaj principoj. Se la malebenaĵo de la rotacio de la laborilo estas ignorata, la kurbo de rapidovariado ab estas paralela al la horizontala akso. Ĉi tiu karakterizaĵo certigas koheran fortaplikon, plibonigante materialan deformadon.
Vigor havas pli ol 20 jarojn da sperto en la forĝa procezo, subtenata de profesia teknika teamo, produktada teamo kaj liverteamo. Ĉi tio ebligas al ni helpi klientojn atingi optimuman rendimenton per la perfektaj partoj. Ilia kompetenteco certigas konstantan kvaliton, minimumigante malfunkcitempon kaj maksimumigante efikecon en produktadaj procezoj. Kun fokuso sur precizeco kaj fidindeco, la komponantoj de Vigor plenumas striktajn industriajn normojn, provizante al klientoj senkomparan trankvilon. Se vi havas demandojn aŭ partojn, kiujn oni bezonas disvolvi, bonvolu kontakti nin ĉe info@castings-forging.com

