


scio
Efiko de Ultrasona Estingo sur la 42CrMo4-Ŝtalaj Mekanikaj Propraĵoj kaj Mikrostrukturo
Ultrasona estingo estas varmigi la estingitajn partojn al la estinga temperaturo kaj konvene varmiĝi, kaj poste meti ilin en la estingan tankon kun ultrasona vibro por malvarmigi por atingi la estingon de la laborpeco. Estingo estas ŝlosila procezo por plibonigi la forton kaj fortikecon, kaj la estinga procezo en la estinga malvarmiga medio (akvo, oleo, ktp.) estas ĝenerale dividita en tri stadiojn: membran bolado, bobelbolado kaj konvekcia varmo-interŝanĝo.
Inter ili, la bobela bolado estas la plej grava etapo, ĉar la laborpeco estas en la rapida malvarmiga etapo, oni devas certigi, ke la internasa temperatura zono de la laborpeco estas en la bobela etapo de estingado. Samtempe, la malvarmiga rapideco devus esti pli granda ol la kritika malvarmiga indico, tiel ke la estingita ŝtala strukturo povas esti transformita al la direkto de martensito. En la konvencia estingo kaj malvarmigo procezo, la gasa filmo en la alt-temperatura zono estas malfacile disbatebla eĉ sub intensaj movokondiĉoj.
Post la enkonduko de la ultrasona kampo, pro la "kavitacio" efiko de la ultrasona ondo en la mezo, la rezulta altprema ŝokondo efiko rompas la gasan filmon kaj rapide eniras la bobelan bolantan stadion, kiu signife pliigas la malvarmigan intensecon de la tuta temperaturzono.
Kiel ofta aloja struktura ŝtalo, 42CrMo4 havas altan forton kaj fortikecon, neniun evidentan moderigan fragilecon, altan laceclimon kaj reziston post estingado kaj moderiga traktado, kaj bonan malalt-temperaturan efikon. Dume, ĝi estas ĝenerale uzata por fabriki ŝaftojn, ilarojn kaj bielojn kun grandaj sekcoj. La procezo de varmotraktado estis relative matura, sed la procezo de estingo ankoraŭ estas susceptible al la influo de faktoroj kiel la estinga malvarmiga medio kaj la sekca dikeco de la partoj, kaj estas facile produkti fendojn post akva estingado, precipe la laborpeco kun granda diferenco en trans-sekca dikeco, kiu estas tre facile fendiĝi kiam akvo estingado.
Kiam oleo-estingado estas adoptita, pro la malalta malvarmiga kapablo, la granda transversa ŝtalo 42CrMo4 ne povas esti malmoligita, rezultigante la malaltan kvalifikan indicon de ĝiaj mekanikaj propraĵoj. En ĉi tiu papero, ultrasona ondo estas enkondukita en la procezon de estingo kaj malvarmigo de 42CrMo4-ŝtalo, kiu plibonigas la intensecon de estinga malvarmigo, kaj provizas referencon por la esplorado kaj apliko de 42CrMo4-ŝtalo.
2. Eksperimentaj materialoj kaj metodoj
2.1 Eksperimentaj materialoj
La kemia konsisto de la 42CrMo4-ŝtalaj forĝadoj uzitaj en la testo estas montrita en Tabelo 1.
Tablo 1 La Kemia konsisto de la 42CrMo4 (Kvalita Poentaro) (%)
|
elementoj |
C |
Mn |
Si |
S |
P |
Cr |
Mo |
|
normo (EN 10083-3—2006) |
0.38 ~ 0.45 |
0.60 ~ 0.90 |
≤0.40 |
≤0.035 |
≤0.025 |
0.90 ~ 1.20 |
0.15 ~ 0.30 |
|
Mezurita |
0.42 |
0.77 |
0.29 |
0.010 |
0.019 |
1.14 |
0.224 |
Por studi la estingan procezon por 42CrMo4 ŝtalpartoj kun granda sekco, la forĝadoj estis prilaboritaj en rondajn specimenojn de φ90mm × 150mm per maŝinado.
2.2 Eksperimenta Principo kaj Metodoj
Figuro 1 montras la ultrasonan estingan aparaton, en kiu la potenco de la ultrasona potenca generatoro estas alĝustigebla je 0 ~ 1500W.
a) Ultrasonaj Generatoroj
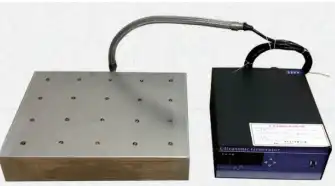
b) Aplika Statuso
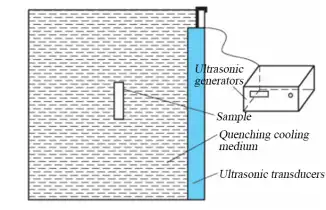
Figuro 1 La Ultrasona Fortiga Aparato
En la estinga procezo, la ultrasona ondo kun ofteco de 28kHz estas enkondukita en la ultrasonan transduktilon per la ultrasona potenca generatoro, kaj la transduktilo konvertas la elektran osciladan pulssignalon transdonitan de la ultrasona generatoro en altfrekvencan mekanikan vibradon, kaj la estingan specimenon. estas metita en la centron de la estinga tanko, kaj la pozicio estas relative fiksita por redukti la testan eraron.
La specimeno estas varmigita per TC15L-12-ceramika fibro mufla forno, kaj la forno plenumas la postulojn de Klaso III-forno (± 10 °C) kaj Tipo D-instrumento specifita en GB/T30825-2014 "Mezurado de Termotraktado de Temperaturo". La specifa varmotraktada proceza kurbo estas montrita en Figuro 2, kaj la procezaj postuloj estas montritaj en Tabelo 2
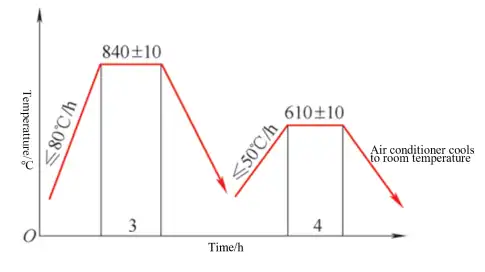
Figuro2 42CrMo4 Ŝtalo Varmotraktado-Proceza Kurbo
Tabelo 2 Postuloj pri malvarmiga procezo por ŝtalo 42CrMo4
|
Ekzempla Numero |
Streĉiga Malvarmiga Mezo |
Ĉu aŭ ne aldoni ultrasonon |
Potenco/W |
|
1 |
20 °C akvo |
Jes |
1500 |
|
2 |
20 °C akvo |
Ne |
/ |
|
3 |
20 °C oleo |
Jes |
1500 |
|
4 |
20 °C oleo |
Jes |
1000 |
|
5 |
20 °C oleo |
Jes |
500 |
|
6 |
20 °C oleo |
Ne |
/ |
Post varmotraktado, specimenoj estis prenitaj je 1/2 radiuso por metalografia strukturo-observado kaj mekanika posedaĵotestado. 1 grupo de specimenoj (2 tirstreĉaj specimenoj, 2 efikspecimenoj, 1 metalografia specimeno) estis prenita por ĉiu specimeno.
3 Eksperimentaj Rezultoj kaj Analizo
3.1 Efiko de ultrasona estinga procezo sur mekanikaj propraĵoj
Figuro 3 montras la mekanikajn ecojn de 42CrMo4-ŝtalo post estingado per malsamaj procezoj. Ĉi tio povas esti vidita en Figuro 3.
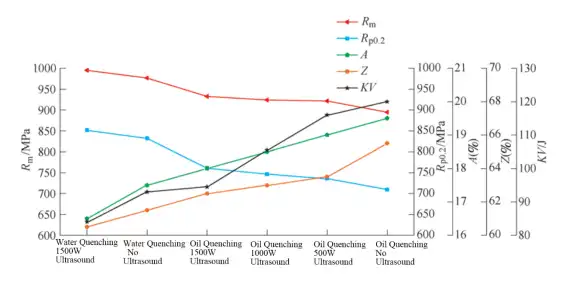
Figure3 The Meŭropa Ppropraĵoj de 42CrMo4 Steel After Quenching per Dsege Procesoj
La tirstreĉo-rezisto (Rm) kaj elĉerpforto (Rp0.2) de la specimenoj post oleo-estingado estas pli malaltaj ol tiuj de akvo-estingado, sed la plilongiĝo (A), sekcia ŝrumpado (Z) kaj efiksorbadenergio (KV) estas pli grandaj ol tiuj de akvo-estingado, kaj kun la pliiĝo de ultrasona potenco, la streĉa forto kaj rendimento-forto iom post iom pliiĝas, dum la plilongiĝo, sekcio-ŝrumpado kaj efiko-sorbada energio iom post iom malpliiĝas.
3.2 Efiko de ultrasona estinga procezo sur mikrostrukturo
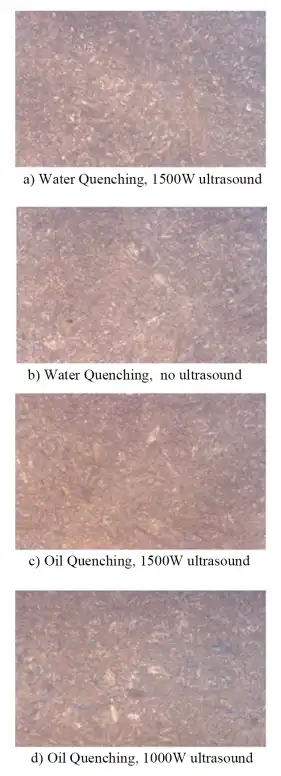
Figuro 4 montras la mikrostrukturon de 42CrMo4-ŝtalo post estingado per malsamaj procezoj.
Kiel videblas de Figuro 4, la enkonduko de ultrasonaj ondoj havas gravan efikon sur la mikrostrukturo de 42CrMo4-ŝtalo post estingado. La ultrasonic-helpata akvo-estingiga strukturo estas hardita sostenite, kiel montrite en Figuro 4a. La strukturo de konvencia akvomalvarmigo estas hardita soxhlet + malgranda kvanto da ferito, kaj la greno estas pli kruda ol tiu de Figuro 4a, kiel montrite en Figuro 4b. La strukturoj sub malsamaj potencoj de ultrasona-helpata oleo-estingo estis moderigitaj sostenite + granula bainito + ferito, sed kun la malkresko de ultrasona potenco, la enhavo de granula bainito kaj ferito iom post iom pliiĝis kaj la mikrostruktura distribuo fariĝis pli kaj pli malebena, kiel montrite en Fig. 4c~e. La strukturo de konvencia oleo-malvarmigo estas kruda hardita sostenito + parte grajneca bainito + ferito, kaj la strukturo estas tre malebena, kaj la enhavo de grajneca bainito kaj ferito estas pli granda ol tiu de ultrasona helpata oleo-estingado, kiel montrite en Figuro 4f.
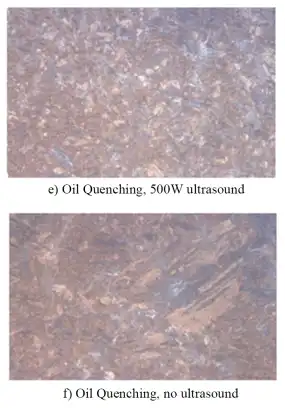
Figuro 4 La Mikrostrukturo de 42CrMo4-ŝtalo Post Estingado de Malsamaj Procezoj
Ĉar 42CrMo4-ŝtalo estas sub-eŭtektika ŝtalo, kompare kun eŭtektika ŝtalo, la kurbo de la aŭstenita izoterma transirdiagramo moviĝas maldekstren, la stabileco de la supermalvarmigita aŭstenito estas malalta, la gravedeca periodo estas mallonga, kaj granda malvarmigo-rapideco estas postulata. en la estinga kritika transira temperaturzono, alie estas facile havi ne-martensitan transformon pro nesufiĉa supermalvarmigo.
Plie, ĝia oleoviskozeco kaj sekco de la specimeno estas ambaŭ grandaj, la malvarmiga kapacito estas malalta, kaj la "nazpinto" pozicio de la aŭstenita izoterma transira kurbo ne povas esti tute evitita dum estingado, kaj la ŝtalo ne povas esti malmoligita, do la problemo de bainito okazos pro nesufiĉa malvarmiga rapideco post estingo. Post kiam ultrasonaj ondoj estas enkondukitaj en la estingan malvarmigan medion, la malvarmiga kapablo de la estinga malvarmiga medio pliiĝas, kaj la malvarmiga indico pliiĝas, kio antaŭenigos la martensitan transformon. Kun la pliiĝo de ultrasona potenco, la enhavo de bainito kaj ferito iom post iom malpliiĝas, kaj kiam la ultrasona potenco pliiĝas al 1500W, la malvarmiga efiko estas proksima al tiu de akvo estingado.
4 Konkludo
1) Kompare kun konvencia oleo kaj akvo-estingado, la streĉa forto kaj rendimento-forto de 42CrMo4-ŝtalo post varma traktado povas esti plibonigitaj per aldonado de ultrasona, sed la plilongiĝo, ŝrumpado post frakturo kaj ŝoko-sorbada energio estas reduktitaj.
2)En la procezo de ultrasona oleo-estingado, kun la pliiĝo de ultrasona potenco, la malvarmiga rapideco iom post iom pliiĝas, la streĉa forto kaj rendimenta forto iom post iom pliiĝas, dum la plilongiĝo, post-fraktura ŝrumpa indico kaj efiko-sorbada energio iom post iom malpliiĝas. Dume, la enhavo de granula bainito kaj ferito en la histo iom post iom malpliiĝas, kaj la strukturo estas pli unuforma.

