


scio
Oftaj Difektoj en Investgisaĵoj - Surfaca Trobruliĝo
1. Superrigardo
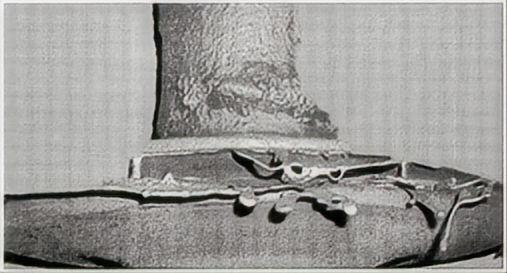
(1) Karakterizaĵoj: Parto de la ŝelo fendiĝis. Post verŝado, la fandita metalo elfluas el la fendita areo de la ŝelo sub la ago de dinamika kaj statika premo, formante neregulan kaj troan metalon sur la surfaco de la fandita peco.
(2) Kaŭzoj: La alta temperaturo-rezisto de la ŝelo estas malalta, aŭ la frapforto dum verŝado estas granda, kaŭzante lokan fendadon de la ŝelo. La fandita metalo elfluas el la fendo, rezultante eksteran fajrofluon.
(3) Loko: Ĉe la plej malforta punkto de la ŝelo, kie ĝi fendiĝas.
(4) Ilustraĵo: Vidu Figuron 1.
2. Kaŭzoj
(1) Malalta alt-temperatura forto de la ŝelo. La alt-temperatura forto de la ŝelo rilatas al ĝia forto dum la ŝelbakado kaj verŝado.
① Malĝusta bakprocezo de la ŝelo, perdo de kontrolo dum funkciado, aŭ la bakforno ne plenumanta la procezajn postulojn. Malĝusta elekto de la bakprocezo de la ŝelo, troe alta baktemperaturo, tro rapida temperaturpliiĝo, malĝusta bakoperacio, aŭ la bakforno ne plenumanta la procezajn postulojn ĉiuj kondukas al delaminado, fendetoj kaj fisuroj sur la surfaca tavolo de la muldila kavaĵo.
② Malĝusta verŝado. Tro rapida verŝado rezultigas kvadratan pliiĝon de la dinamika premo sur la interna kavaĵo de la ŝelo.
(2) La ĉambratemperatura forto de la ŝelmuldilo estas malalta. La ĉambratemperatura forto de la ŝelmuldilo rilatas al ĝia forto dum la ŝelfarado kaj devaksoprocezoj.
① La kvalito de la pulvoro kaj muldsablo estas subnorma. La pulvoro kaj muldsablo enhavas altan kvanton da malpuraĵoj, aŭ havas altan humidecon kaj polvon, kio kaŭzas fendetojn kaj fendetojn sur la interna surfaca tavolo de la ŝelmuldilo.
② La pulvoro kaj la muldsablo estas neĝuste elektitaj. La partikla grandeco de la pulvoro kaj muldsablo uzataj en ĉiu tavolo de la ŝelmuldilo multe diferencas. Pro la malsamaj ŝrumpaj rapidecoj de ĉiu tavolo, la malfortaj punktoj de la unua kaj dua tavoloj de la ŝelmuldilo disvolvas delaminadon, fendetojn kaj fendetojn.
③ La parametroj de la ŝelfarada procezo estas maltaŭgaj aŭ ne ĝuste kontrolitaj. La ĉambratemperatura forto de la silikasola ŝelmuldilo ĉefe dependas de la sekiĝgrado de la ligilo. Kiam la sekiĝprocezaj parametroj (humideco, temperaturo, aerrapideco, sekiĝtempo) estas malĝuste elektitaj aŭ nekontroleblaj, la forto malpliiĝos. La ĉambratemperatura forto de la natria silikata ŝelmuldilo ĉefe dependas de la malmoliĝogrado de la natria silikato. Kiam la malmoliĝoprocezaj parametroj (koncentriĝo, temperaturo, malmoliĝotempo) estas malĝuste elektitaj aŭ nekontroleblaj, la forto malpliiĝos.
④ La senvaksa procezo aŭ funkciado de la ŝelmuldilo estas neĝusta, kaŭzante aŭ pliigante fendetojn. Kiam vapora senvaksado estas uzata por rezinbazitaj muldilmaterialoj (ankaŭ konataj kiel "meza-temperatura vakso"), la vaporpremo estas malalta, la varmigrapideco estas malrapida, kaj la senvaksa tempo estas longa. Kiam varmakva senvaksado estas uzata por vaksbazitaj muldilmaterialoj (ankaŭ konataj kiel "malalt-temperatura vakso"), la akvotemperaturo en la senvaksa tanko estas malalta, la senvaksa tempo estas longa, aŭ la vaksodrenado el la ŝelmuldilo ne estas glata dum senvaksado.
(3) Loka difekto de la ŝelmuldilo. Dum la produktada procezo, kiel bakado kaj manipulado, la ŝelmuldilo estas loke difektita pro ekstera forto.
(4) La ŝelo havas malbonan reziston al subita malvarmiĝo kaj varmigo. Kiam submetita al subita malvarmiĝo aŭ varmigo, la ŝelo emas fendiĝi pro sia malbona rezisto al tiaj temperaturŝanĝoj.
(5) Neĝusta dezajno de la pordegsistemo. Dum verŝado, la fandita metalo rekte trafas la kavaĵon .
3. Preventaj kaj Kontrolaj Mezuroj
(1) Plibonigu la alt-temperaturan forton de la ŝelo.
① Pliigi la ĉambran temperaturon de la ŝelo povas efike plibonigi ĝian alt-temperaturan forton. Krome, la jenaj procezometodoj povas esti uzataj, kiel ekzemple:
a. Blovada traktado. Post kiam ĉiu tavolo de sablo estas disvastigita, uzu preman aeron por forblovi la loze algluiĝintan kaj troan sablon; ĉi tiu traktado taŭgas por forigi dikajn sablotavolojn aŭ lozan sablon akumulitan en malgrandaj truoj, kaneloj, internaj anguloj kaj tekstaj areoj.
b. Uzu rapide sekiĝantan silikan solaĵon. Rapide sekiĝantaj silikaj solaĵaj ŝeloj havas pli altan ĉambratemperaturan forton, pli altan alttemperaturan forton kaj pli malaltan restan forton.
c. Aldonu polimerojn. Aldonante polimerojn aŭ fibrojn por plibonigi la silician solaĵon por prepari la tegaĵon, oni helpas malhelpi la fendiĝon de la tegaĵa tavolo kaj povas adaptiĝi al pli rapida sekiĝrapido. La media humideco povas esti reduktita ĝis 35%, kaj la ventrapido ankaŭ povas esti pliigita.
② Plibonigu la ŝelbakan procezon. Procezaj parametroj por bakŝeloj: La ŝeltemperaturo estu kiel eble plej alta. La baktemperaturo por silikasolaj ŝeloj estas 950-1200 ° C, kaj la baktempo estas ĝenerale 0.5 horoj; por natrisilikataj ŝeloj, la baktemperaturo estas 850-950 ° C, kaj la baktempo estas ĝenerale 0.5-2 horoj. Certigu, ke la bakforno plenumas la procezajn postulojn kaj sekvu la funkciigajn procedurojn.
③ Plibonigu la verŝan procezon. Kontrolu la ŝeltemperaturon dum verŝado por esti kiel eble plej alta kaj kongruigu ĝin kun la verŝa temperaturo de la metallikvaĵo. Kontrolu la verŝan rapidon, uzante "rapide poste malrapide" por grandaj partoj kaj "malrapide poste rapide" por malgrandaj partoj.
(2) Plibonigu la ĉambratemperaturan forton de la ŝelo.
① Strikte kontrolu la kvaliton de la pulvoro kaj muldsablo. La malpuraĵenhavo de la pulvoro kaj muldsablo devas plenumi la postulojn de la procezo, kaj la humidenhavo kaj polvoenhavo devas esti ≤ 0.3% (masa frakcio).
② Racie elektu la pulvoron kaj muldan sablon por ĉiu tavolo de la ŝelo. Racie elektu la tipon de tegaĵo, kiel ekzemple kvarcan pulvoron por karbonŝtalo kaj zirkonan sablon por rustorezista ŝtalo kaj alt-aloja ŝtalo; la partikla grandeco de la pulvoro estu kohera, kaj estas plej bone uzi gradigitan pulvoron.
La tipo de sablo por ĉiu tavolo estu kohera aŭ simila al la pulvoro de ĉiu tavolo; la partikla grandeco de la mulda sablo estu akceptebla, ekzemple 100/120 maŝoj por la surfactavola sablo, 30/60 maŝoj por la transirtavola sablo, kaj 16/30 maŝoj por la plifortiga tavolo.
③ Elektu akcepteblajn parametrojn por la ŝelfarada procezo kaj strikte kontrolu ilin. La malmoliĝorapido de la natria silikata ŝelo malmoligita per kristala aluminio-klorido estas relative malrapida. Masa frakcio de 0.1% da JFC povas esti aldonita al la malmoligilo por plibonigi la penetrokapablon de la malmoligilo; la forto de la ŝelo estas alta.
④ Plibonigu la devaksigan procezon. La ŝlosilo al devaksigo: antaŭ devaksigo, la ŝelo devas esti konservita dum 12 ĝis 24 horoj; la devaksiga procezo devas esti "alta temperaturo kaj rapida". La proceduroj de la devaksiga operacio devas esti strikte sekvataj.
(3) Evitu lokan difekton al la ŝelo. Praktiku civilizitan produktadon. Dum la devaksado, bakado kaj verŝado de la ŝelo, evitu ĝian difekton per eksteraj fortoj. Post kiam loka difekto al la ŝelo estas trovita, ĝi ne estas permesita esti transportata aŭ verŝata denove.
(4) Plibonigu la varmoŝokreziston de la ŝelo. Por malhelpi subitan malvarmiĝon kaj varmiĝon de la ŝelo, oni devus uzi varman ŝelgisadon.
(5) Plibonigu la dezajnon de la pordegsistemo por malhelpi la fanditan metalon rekte trafi la muldilan kavaĵon dum verŝado.
Vigor havas pli ol 20 jarojn da sperto kaj profesian teamon en la fanditaj kaj forĝadaj industrioj. Se vi havas demandojn aŭ iujn ajn partojn, kiujn ni povas helpi, bonvolu kontakti nin ĉe info@casting-forging.com

