


scio
Avantaĝoj kaj Malavantaĝoj de Die casting
Avantaĝoj
- Die-gisitaj partoj estas relative pli malmultekostaj kaj produktas unuforman kvaliton por granda volumena produktado. Pli malaltaj laborkostoj ŝuldiĝas al duonaj aŭ plene aŭtomatigitaj procezoj.
- Komplikaj formoj kaj kompleksaj formoj povas esti gisitaj facile, kun partgrandecoj intervalantaj de 25g ĝis 25Kg.
- Partoj kun muroj tiel maldikaj kiel 0.38 mm estas eblaj pro la alta premo uzita dum la procezo.
- Ĉar la fandita metalo rapide malvarmiĝas ĉe la mortmuroj, la fandado havas fajngrajnan malmolan haŭton kun bonega forto. Kiel rezulto, ĉar la murdikeco malpliiĝas, la forto-peza rilatumo de ĵetkubigitaj komponentoj pliiĝas
- Generas glatajn surfacojn por lagroj, kiuj alie estus maŝinprilaboritaj.
- Ĝi povas generi netformajn produktojn ĉe altaj tarifoj postulantaj malmultan aŭ neniun post-pretigon.
- Bonega dimensia precizeco kaj bona surfaca finaĵo - 0.8-3.2 um Ra.
- Pli malgrandaj pecoj povas esti produktitaj uzante aŭ multi-kavatan ĵetkubon aŭ miniaturan ĵetkubon
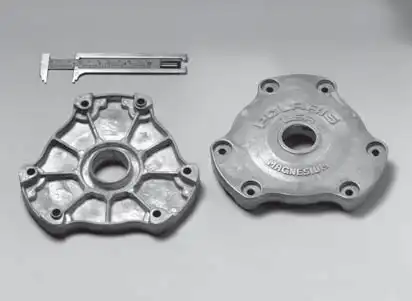
Die casting malavantaĝoj
- Diecastaj partoj estas nur ekonomiaj por grandaj produktadaroj pro sia alta ekipaĵkosto
- Altaj frostopunktoj metaloj kaj alojoj ne taŭgas
- Pro ferenhavo, feraj metaloj kiel neoksidebla ŝtalo, karbonŝtalo kaj alojŝtalo tendencas rusti do ne taŭgaj.
- Grandaj pecoj ne povas esti gisitaj pro ĵetkubdezajno kaj procezlimigo
- Alta ĵetkubo kaj ĝenerale longa plumbotempo.
- Ŝanĝoj al partdezajno estas tempopostulaj kaj multekostaj, tial valoras prototipi la parton antaŭ ol engaĝiĝi al la ĵetkubo.
- Poreco pro kaptita aero kaj gasoj influas la integrecon de la parto. Vakua ĵetkubo reduktas porecon kreante vakuon antaŭ fandita metalplenigaĵo.
Bonvenon kontakti nin por pliaj detaloj. Bonvolu bonvolu telefoni al ni ĉe 029 81161513 aŭ retpoŝti al info@castings-forging.com

